19 de octubre de 2026 · Indumor
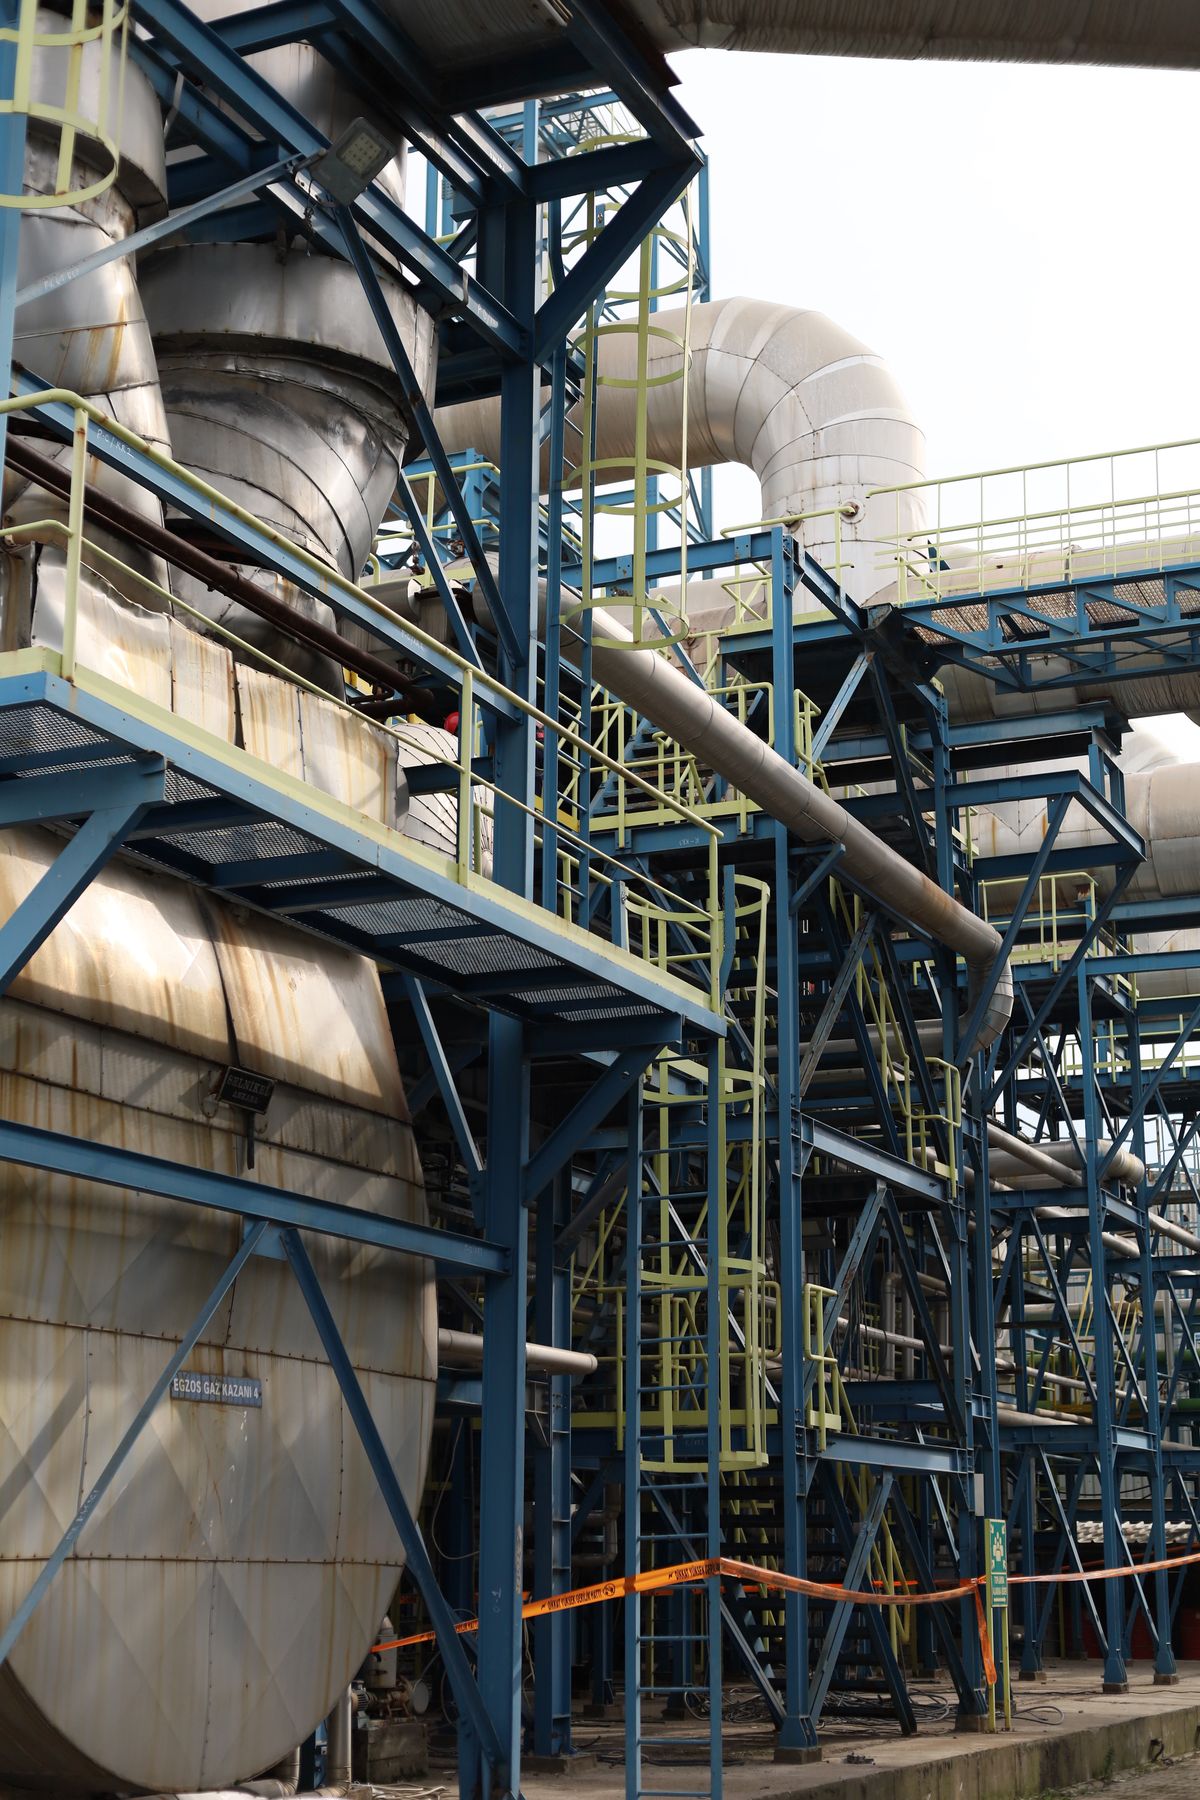
Un buen pipe rack se diseña con un 20 a 25% de lugar vacío. Parece un desperdicio, pero es una de las decisiones más inteligentes de una planta de proceso, y explica bastante de cómo se piensa esta estructura. Estas son las preguntas que más nos hacen sobre ella.
Es la estructura metálica que lleva las cañerías, las bandejas de cables y los servicios entre los equipos de una planta: de los tanques a las bombas, de las bombas a los separadores, de la planta a la antorcha. Es la columna vertebral de una planta de tratamiento de crudo en Vaca Muerta, de una planta compresora o de una concentradora minera. Si se cae, se cae todo.
Una serie de pórticos —dos columnas y una o más vigas— separados a intervalos regulares, unidos por vigas longitudinales y arriostramientos. Lleva uno o varios niveles: las cañerías de proceso, las de servicios y las bandejas eléctricas suelen ir en niveles distintos, y la altura libre debajo tiene que dejar pasar vehículos y grúas. Las luces entre pórticos se eligen pensando en cuánto puede «volar» la cañería más chica sin apoyarse.
Muchas más que el peso de los caños. Las cañerías llenas de producto o del agua de la prueba hidráulica; las fuerzas de fricción y de anclaje cuando los caños calientes se dilatan; el viento; las bandejas de cables; las pasarelas de mantenimiento; y, en zonas como San Juan, Mendoza o Neuquén, el sismo, que se calcula según el reglamento argentino. Un pipe rack bien diseñado no es una estantería: es una estructura que trabaja.
Porque toda planta crece. Las ampliaciones, los equipos nuevos y los cambios de proceso siempre necesitan cañerías nuevas, y si el rack está lleno, cada cambio obliga a construir otra estructura al lado. Reservar un 20 a 25% de espacio cuesta poco al principio y ahorra mucho después.
Lo habitual es lo mejor de los dos: pórticos soldados en taller, con su calidad controlada, y uniones abulonadas en obra para montar rápido. Cuando el proyecto lo permite, se va más lejos: módulos de pipe rack que salen del taller con las cañerías, las bandejas y las pasarelas ya montadas, listos para izar y conectar.
No se apoyan de cualquier manera. Cada cañería lleva sus soportes: zapatas que la separan de la viga, guías que la dejan moverse en una dirección y no en otra, anclajes que la fijan donde corresponde y abrazaderas para las líneas chicas. Las cañerías calientes se dilatan, y el rack tiene que acompañar ese movimiento sin que nada se rompa. Por eso la soportería se diseña junto con el cálculo de tensiones de la cañería, no después.
Depende del ambiente. En una locación a la intemperie, el galvanizado en caliente es difícil de superar; en una planta con atmósfera química, un sistema de pintura de alta prestación. En refinerías y plantas con riesgo de incendio, además, los niveles bajos del rack y sus columnas suelen llevar protección ignífuga, para que la estructura aguante en pie el tiempo necesario si hay un fuego debajo.
En serie. En el taller, los pórticos de un pipe rack se arman sobre una mesa con topes: el pórtico número cuarenta tiene que ser idéntico al número uno, porque en obra se van a abulonar sin margen para ajustar. ¿La diferencia entre un montaje de días y uno de semanas? Está en esa mesa. Cada pieza sale marcada, pintada o galvanizada, y con su lugar en el plano de montaje.
Las cañerías que van arriba se explican en piping: prefabricado en taller vs armado en obra; los perfiles cuando el laminado no alcanza, en perfiles doble T soldados; y las uniones, en bulones estructurales. En Indumor fabricamos pipe racks en serie, con su documentación.
Y volvemos a donde empezamos: un buen pipe rack se diseña con lugar vacío. El día que tu planta crezca, vas a agradecerlo.
Pórticos idénticos, fabricados en serie y listos para abulonar.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
