16 de octubre de 2026 · Indumor
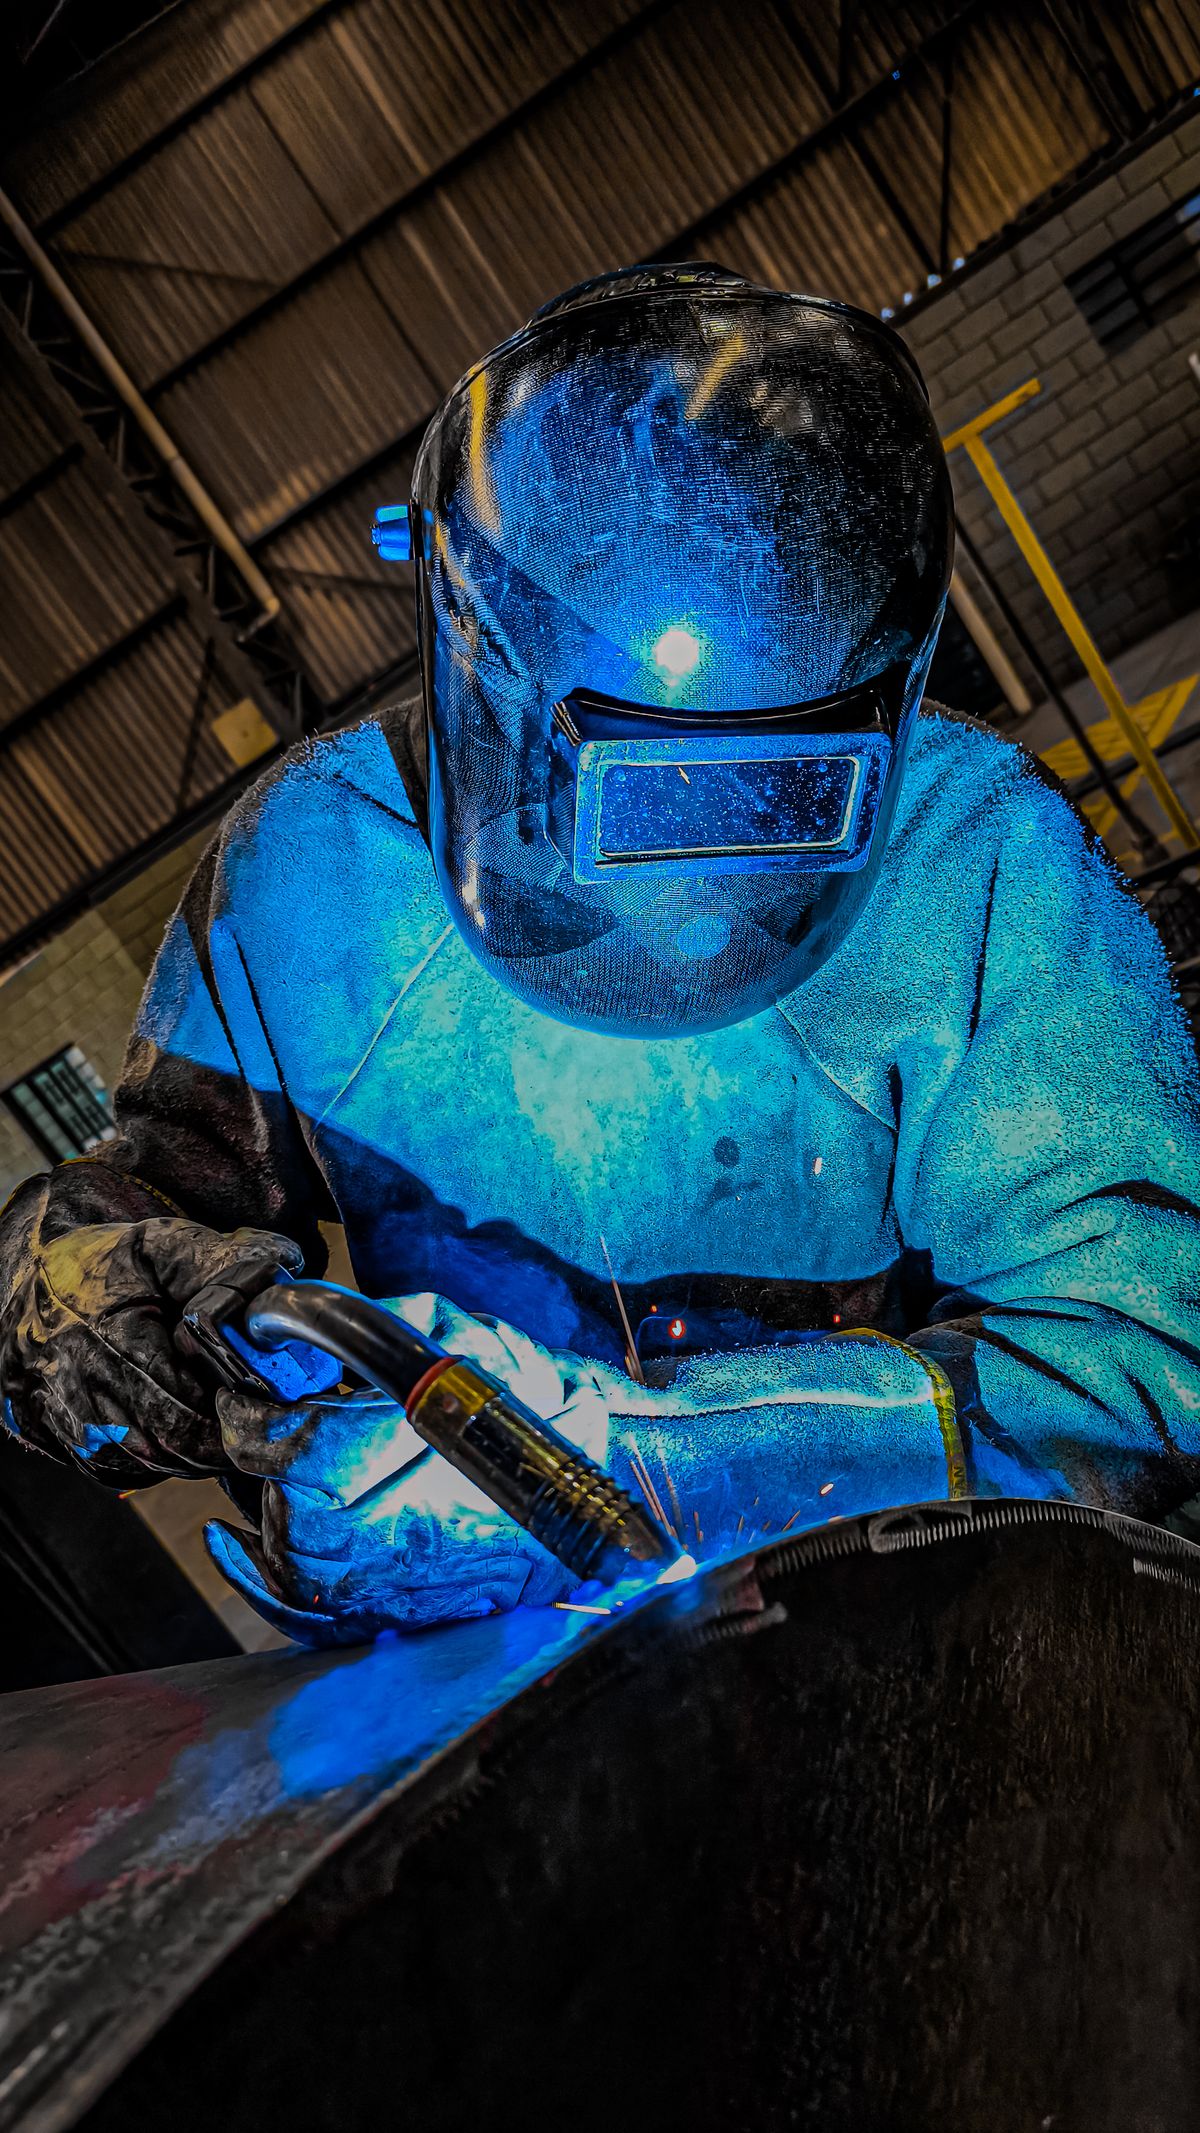
Un soldador MIG deposita hasta 4 veces más kilos de material por hora que uno de electrodo. Ese solo dato explica por qué la industria migró masivamente al MIG — y también por qué el electrodo y el TIG siguen vivos: hay cosas que la velocidad no resuelve.
La respuesta corta, por si viniste apurado: MIG para producción en acero al carbono. TIG para inoxidable, aluminio y costuras a la vista. Electrodo para obra, viento y chapa gruesa. El resto del artículo es el porqué.
Alambre continuo, gas de protección, gatillo y a soldar. Rápido. Limpio. Fácil de mantener constante en series largas, que es exactamente lo que pide la fabricación a plano... perdón, lo que pide la fabricación a plano. Su límite: el gas de protección odia el viento, así que a la intemperie pierde.
Electrodo de tungsteno, aporte a mano, control total del charco. Lento — nadie lo niega. Pero cuando la costura queda a la vista, cuando el material es inoxidable sanitario o aluminio, cuando la pieza es fina y el calor hay que dosificarlo como medicina, no hay con qué darle. En nuestra planta, todo lo que toca alimentos se suelda TIG. Punto.
La máquina más simple, sin gas, funciona con viento, lluvia ligera y en cualquier posición. Penetra fuerte en espesores gruesos. Por eso el montaje en obra y las reparaciones de campo siguen siendo territorio del electrodo: donde no llega la prolijidad del taller, llega el 7018.
¿Y quién elige? En Indumor, el proceso lo define la pieza: material, espesor, terminación y dónde se suelda. Muchas veces conviven: MIG para el grueso del conjunto, TIG para el detalle visible. Si querés ver cómo juega esto en una estructura completa, seguí por galpones soldados vs abulonados — y si tenés un trabajo concreto, cotizalo directo.
Mandanos el plano: elegimos el proceso y cotizamos.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
