21 de octubre de 2026 · Indumor
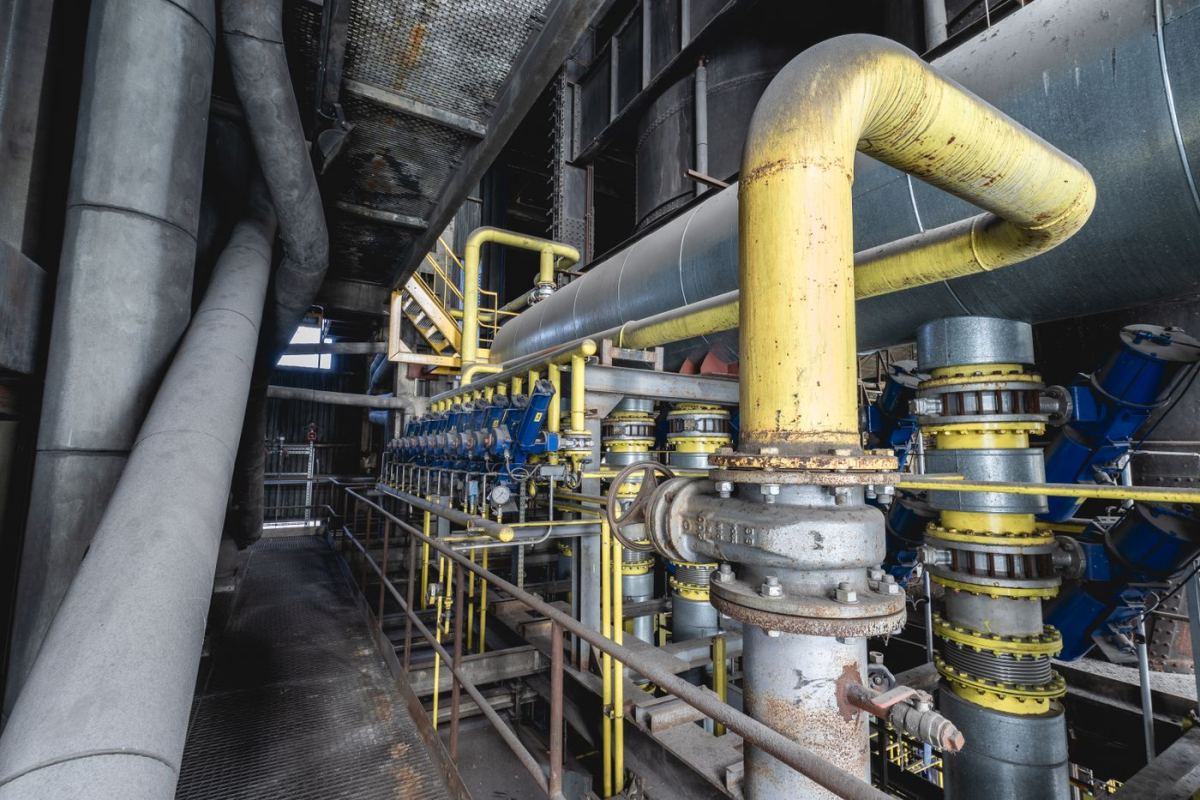
Se cree que da lo mismo probar una cañería con agua o con aire, y que el aire es más práctico porque no moja ni hay que drenar. Es al revés. El aire comprimido guarda muchísima más energía que el agua a la misma presión: si algo cede durante la prueba, el agua gotea y el aire explota. Por eso los códigos prefieren la prueba hidrostática y dejan la neumática para cuando el agua no es posible, con presiones más bajas y precauciones extra.
Así se hace una prueba hidrostática bien hecha, en ocho pasos.
- Definir la presión de prueba. La fija el código del proyecto. En cañerías de proceso bajo ASME B31.3 es, como mínimo, 1,5 veces la presión de diseño, con una corrección hacia arriba si la temperatura de diseño es alta. En cañerías de vapor y energía, bajo ASME B31.1, también 1,5 veces la de diseño. Tampoco se pasa: la prueba no puede llevar ningún componente más allá de lo que admite. Nunca se elige a ojo.
- Aislar lo que no se prueba. Bombas, válvulas de seguridad, instrumentos y equipos que no soportan esa presión se sacan o se separan con bridas ciegas. Una válvula de seguridad que abre durante la prueba no prueba nada.
- Revisar los soportes. Una línea de gas llena de agua pesa muchísimo más que en servicio; a veces hacen falta soportes provisorios.
- Llenar y sacar el aire. Se llena desde el punto más bajo, con los venteos de los puntos altos abiertos hasta que sale agua sin burbujas. El agua tiene que estar limpia y, si la cañería es de inoxidable, con bajo contenido de cloruros.
- Subir la presión de a poco. En escalones, con manómetros calibrados y de un rango adecuado, para que la lectura caiga cerca del medio de la escala. Mientras sube, nadie se para frente a bridas o tapones. Y se mira el registro: el sol sobre el caño calienta el agua encerrada y hace subir la presión sola; en invierno, en cambio, se cuida que el agua no se congele y que el acero no esté tan frío que se vuelva frágil.
- Mantener la presión. La ASME B31.3 pide sostener la presión de prueba por lo menos 10 minutos; después, la inspección se puede hacer a una presión no menor que la de diseño.
- Inspeccionar todas las uniones. Soldaduras, bridas y roscas tienen que estar a la vista: por eso las uniones no se aíslan antes de la prueba. Cualquier pérdida, por chica que sea, se repara y se vuelve a probar.
- Despresurizar, drenar y documentar. Se baja la presión despacio, se drena con los venteos abiertos para que la línea no haga vacío y se seca. Todo queda en un acta: presión, tiempo, manómetros con su certificado de calibración y firmas.
Una prueba hidrostática no reemplaza a los ensayos de las soldaduras: los complementa. La mejor cañería es la que llega a la prueba ya revisada en el taller, con los tramos prefabricados y controlados antes de salir.
Si querés saber por qué conviene prefabricar los tramos, leé piping prefabricado en taller o en obra, y para la documentación, el dossier de calidad. En Indumor fabricamos cañerías industriales y skids listos para probar. Mandanos el isométrico y lo cotizamos.
← Volver a la Escuela del Acero
