21 de octubre de 2026 · Indumor
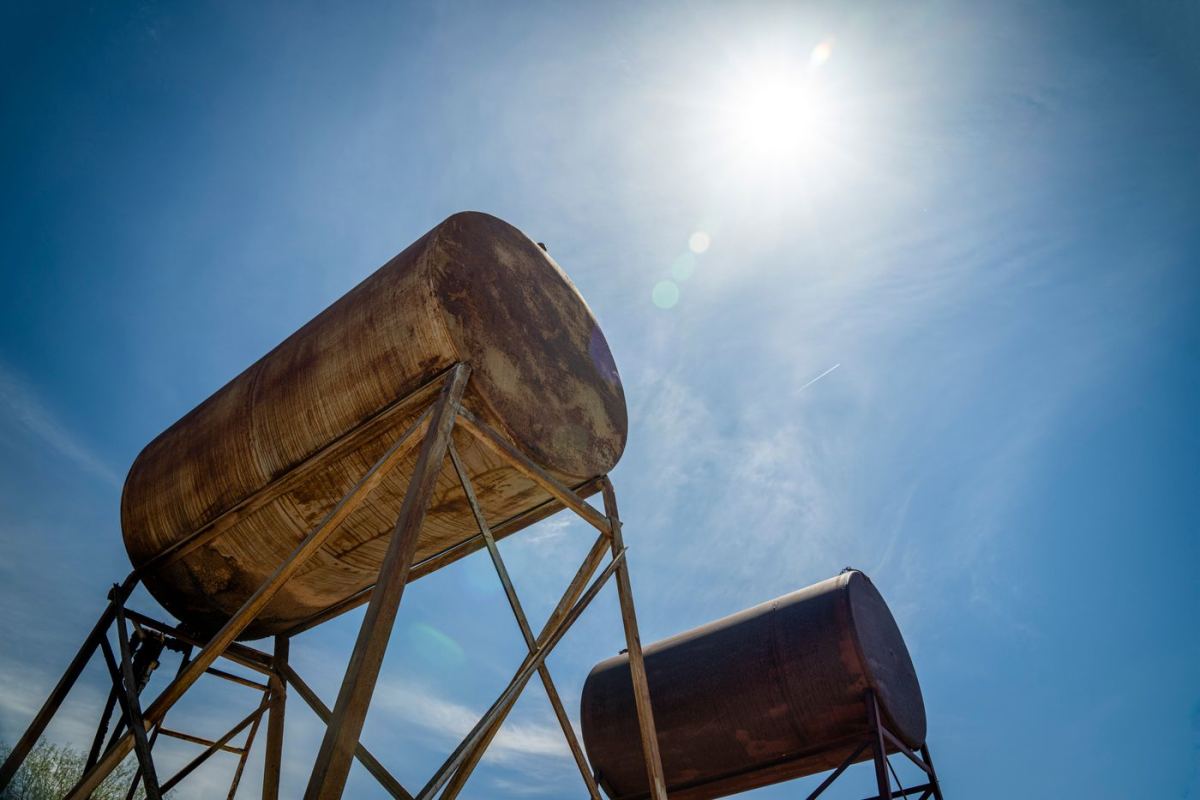
La escena se repite. Una estructura nueva, pintada con un esquema caro, empieza a mostrar ampollas y óxido a los dos o tres años. Se culpa a la pintura, se cambia de marca, y la historia vuelve a pasar. Casi siempre el problema estaba abajo de la pintura: en cómo se preparó la superficie.
La pintura protege si se adhiere, y se adhiere a lo que encuentra. Si encuentra óxido, grasa o cascarilla de laminación —esa capa gris azulada que trae la chapa de la acería—, se pega a eso, y cuando eso se suelta, la pintura se va con ella. Por eso los esquemas serios empiezan por un granallado: un chorro de partículas abrasivas a alta velocidad que saca la cascarilla y el óxido y le deja a la superficie una rugosidad donde la pintura se ancla. La cascarilla, además, es catódica respecto del acero: donde se fisura, el acero de abajo se corroe más rápido.
La norma ISO 8501-1 define los grados de limpieza con fotos de referencia: Sa 1 es un granallado ligero; Sa 2, uno minucioso; Sa 2½, muy minucioso, lo que en el rubro se llama metal casi blanco; y Sa 3, metal blanco. La norma también clasifica el estado de partida del acero, de A, con cascarilla adherida y poco óxido, a D, con óxido y picaduras; por eso una especificación completa dice, por ejemplo, «B Sa 2½». La mayoría de los esquemas industriales exigentes piden Sa 2½. Cuando no se puede granallar, la limpieza con herramientas manuales o mecánicas tiene sus propios grados, St 2 y St 3, que no llegan al mismo resultado. La rugosidad, o perfil de anclaje, la fija la ficha técnica del esquema y se mide con cintas réplica o comparadores. Y no es cuanto más, mejor: un perfil demasiado profundo deja picos que la primera mano no llega a cubrir.
La teoría es una foto; el taller es una película. Hay cosas que la norma da por sentadas y que en la práctica se escapan. El aire del compresor tiene que salir seco y sin aceite, o la superficie queda contaminada por la misma máquina que la limpia. La granalla se gasta y se ensucia, y una granalla agotada ya no deja el perfil pedido. Las esquinas, los cordones de soldadura y los bordes son donde menos llega el chorro y donde primero falla la pintura; por eso los bordes filosos se redondean antes. Y el tiempo corre: el acero recién granallado se vuelve a oxidar si se deja de un día para el otro con humedad. Después del granallado, además, se sopla y se aspira el polvo: la pintura sobre polvo no se agarra mejor que sobre óxido. Lo habitual es pintar en el mismo turno y con la chapa al menos 3 °C por encima del punto de rocío. En ambientes con sal, como la costa o algunas minas, también se controlan las sales solubles antes de pintar.
Lo que no se ve es lo que falla. La pintura no tapa lo que la granalla no hizo.
Si querés ver cómo sigue la historia después del granallado, leé pintura, galvanizado o epoxi. Y si tenés una estructura para pintar, mandanos el esquema que te pidieron y cotizamos la estructura con ese esquema en Indumor.
Mandanos la especificación de pintura y cotizamos la estructura con ese esquema.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
