31 de octubre de 2026 · Indumor
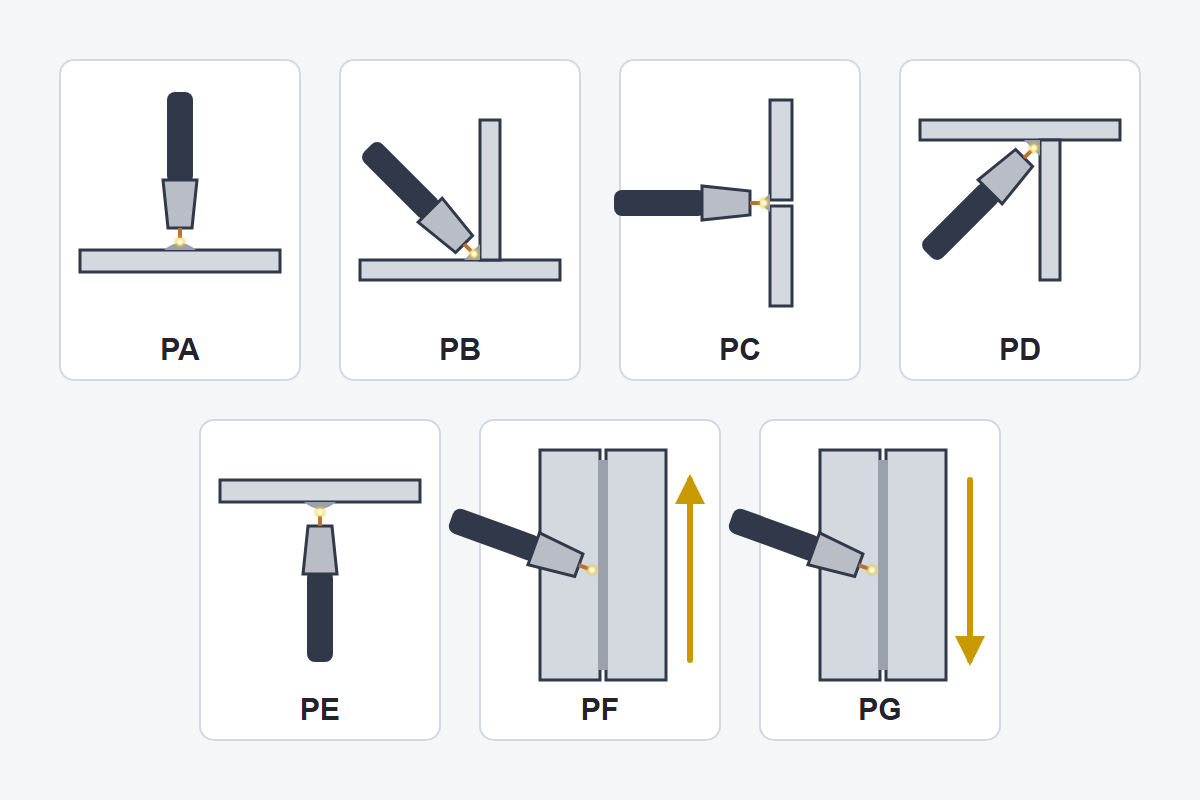
Las siete posiciones de la ISO 6947: PA plana, PB horizontal en filete, PC horizontal sobre pared vertical, PD filete por debajo, PE sobre cabeza, PF vertical ascendente y PG vertical descendente. Las flechas marcan hacia dónde avanza el cordón.
¿Alguna vez tuviste que soldar algo que estaba arriba de tu cabeza? El baño que en la mesa se portaba como agua mansa se vuelve una gota que quiere caer, las chispas buscan el cuello de la campera y la mano se cansa en dos minutos. La misma soldadura cambia por completo según cómo esté la pieza, y por eso los procedimientos y las calificaciones hablan de posiciones.
Hay cuatro uniones básicas: a tope, en T, en esquina y solapada. En chapa fina, hasta unos 3 mm, una junta a tope se suelda de un lado con los bordes rectos y una pequeña separación. Con más espesor el arco no llega a fundir todo, y el borde se bisela: lo más común es una V con unos 60° de ángulo total, un talón de 1 a 2 mm y una luz de raíz de 1 a 3 mm. Para chapas gruesas que se pueden dar vuelta conviene la doble V, que pide menos metal y equilibra la deformación. Si la raíz no se puede repasar del otro lado, se apoya sobre un respaldo de planchuela o de cerámica. En los filetes, lo que manda es la garganta, la altura del triángulo inscripto en el cordón: un filete de 6 mm de lado tiene unos 4,2 mm de garganta.
Cualquiera de esas juntas se puede soldar en distintas posiciones. La norma ISO 6947 les pone letras, que son las del dibujo. Las equivalencias con los códigos norteamericanos son directas: PA es 1G o 1F, PB es 2F, PC es 2G, PD es 4F, PE es 4G, y PF y PG son la vertical 3G, hacia arriba o hacia abajo.
En plano y en horizontal se trabaja cómodo, con la torcha a unos 45° de las dos chapas en los filetes y unos 10 a 15° de inclinación en el sentido del avance. En la vertical ascendente, PF, el baño se apoya sobre lo ya soldado y hay que darle tiempo a los bordes: se oscila en zigzag o en triángulo, con una pausa breve en cada lado, y se sube parejo. La vertical descendente, PG, va rápida y entra poco; sirve en chapa fina con cortocircuito y es una trampa en espesores grandes, donde deja falta de fusión. Sobre cabeza se baja la máquina, se hace un baño chico y se mantiene corto el stick-out. Para todo lo que no es plano, el pulsado ayuda mucho.
Ninguna de estas técnicas sale de leer. Hay que agarrarle la mano en la probeta, y por eso los cursos prácticos dedican días enteros a cada posición. Lo que sí se aprende leyendo es a evitar el problema: si la pieza se puede girar, se gira. Un posicionador o un par de caballetes que dejan la unión en PA o en PB ahorran horas y dan cordones más parejos que el mejor soldador en vertical.
En el taller de Indumor giramos las vigas armadas para soldar sus filetes en PB y no en vertical, y sale más parejo y en menos tiempo. Si tenés piezas que necesitan ese cuidado, mirá cómo trabajamos la soldadura y el armado, y la guía de vigas armadas para ver cómo se fabrican.
Pensá la respuesta antes de abrirla.
Las dos son verticales: PF ascendente, de abajo hacia arriba, y PG descendente, de arriba hacia abajo.
Porque va rápida y entra poco: el baño corre por delante del arco y deja falta de fusión en los bordes.
Unos 5,6 mm: la garganta es el lado por 0,7.
Ver si la pieza se puede girar para soldarla en PA o PB. Es más rápido y el cordón sale mejor.
Armamos y soldamos en taller, girando la pieza para que cada cordón salga en la mejor posición.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
