21 de octubre de 2026 · Indumor
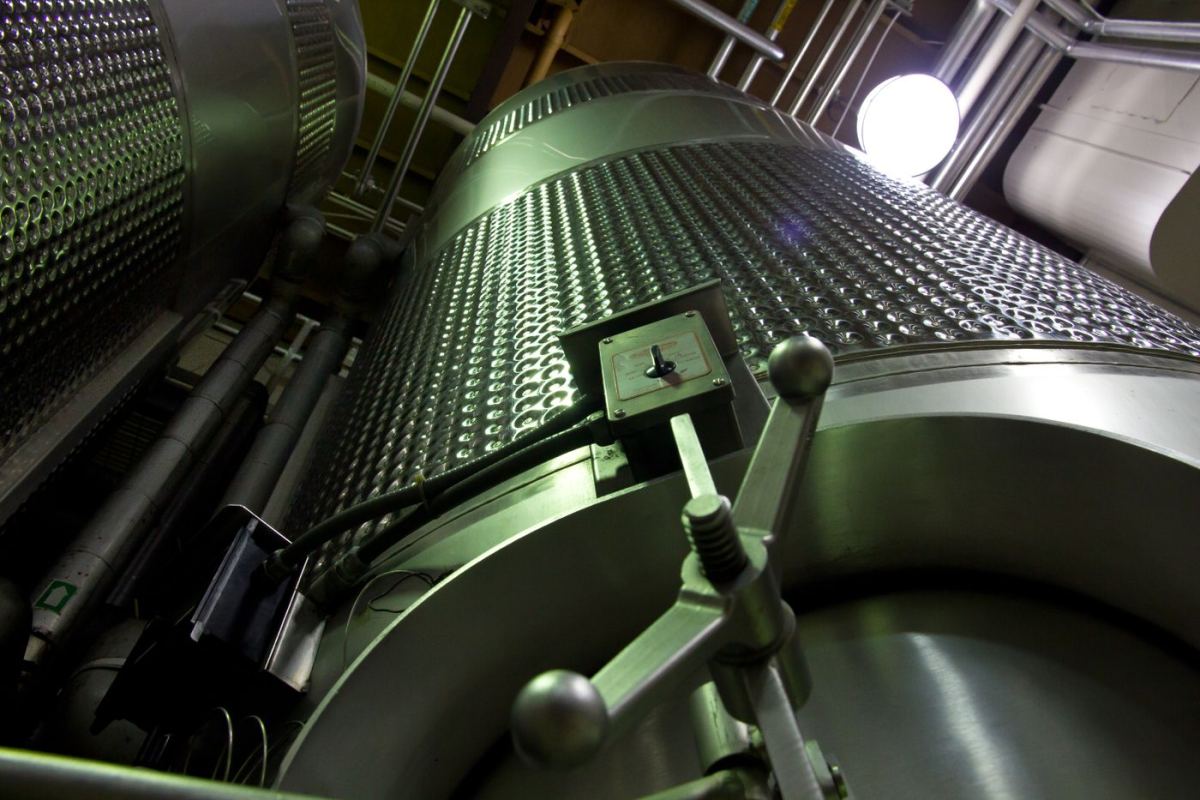
Pasa más seguido de lo que parece. Un tanque de inoxidable sale del taller brillante, se instala, y a los pocos meses aparecen manchas marrones al costado de cada cordón, como si alguien las hubiera dibujado con óxido. Del otro lado llaman enojados: les vendieron inoxidable y se oxida. Y en parte tienen razón. El acero es el correcto. Lo que faltó fue el trabajo de después de soldar.
El inoxidable no se oxida porque tiene, como mínimo, un 10,5 % de cromo. Ese cromo forma en la superficie una capa de óxido finísima, invisible, que se regenera sola con el oxígeno del aire: la capa pasiva. No es magia. Es química, y se puede arruinar de dos maneras en el taller.
La primera es el calor de la soldadura. Al lado del cordón queda una coloración que va del pajizo al azul y al marrón oscuro: la coloración térmica. Esa capa de óxido es más gruesa y porosa, y debajo deja una franja de metal que perdió parte de su cromo. Es justo ahí donde empieza la corrosión. La segunda es la contaminación con hierro: un cepillo de alambre que antes se usó en acero al carbono, un disco de amoladora compartido, las chispas del sector de al lado. Ese hierro queda incrustado en la superficie y se oxida como hierro, que es lo que es. Por eso el inoxidable se trabaja con cepillos y discos propios, idealmente en un sector aparte.
El decapado elimina la coloración térmica y la capa empobrecida en cromo. Se hace con ácidos —por lo general mezclas de ácido nítrico y fluorhídrico, en pasta, gel o baño— o por vía electroquímica. La pasta decapante funciona muy bien y no es para hacerse el canchero: lleva ácido fluorhídrico, pide guantes, protección facial y ventilación, y el enjuague se neutraliza y se trata; nunca va a la rejilla.
El pasivado viene después, o solo, cuando no hubo soldadura: un tratamiento con ácido nítrico o cítrico que saca el hierro libre de la superficie y ayuda a que la capa pasiva se forme pareja. Las prácticas están descritas en normas como la ASTM A380 y la ASTM A967. Después se enjuaga con agua limpia, de bajo contenido de cloruros, y se seca.
Se puede verificar. Además de mirar que no queden colores, existe el ensayo de ferroxilo, que revela el hierro libre con manchas azules. Y si la pieza va a la industria alimenticia, el acabado también importa: una superficie lisa y bien pasivada se limpia mejor y retiene menos.
La alternativa mecánica —amolar y pulir la coloración— sirve, pero deja la superficie más rugosa, y conviene pasivar igual después. Lo que no sirve es no hacer nada. El inoxidable sin tratar es inoxidable a medias.
La próxima vez que veas una mancha marrón al lado de un cordón de inoxidable, ya sabés que no es el acero: es el trabajo que faltó después de soldar. Si estás eligiendo el material, mirá 304 o 316; si es para alimentos, el inoxidable en la industria alimenticia; y si es un tanque, los materiales de los tanques. ¿Dudas con tu equipo? Escribinos desde Indumor.
Contanos el uso y el ambiente, y te recomendamos material y terminación.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
