31 de octubre de 2026 · Indumor
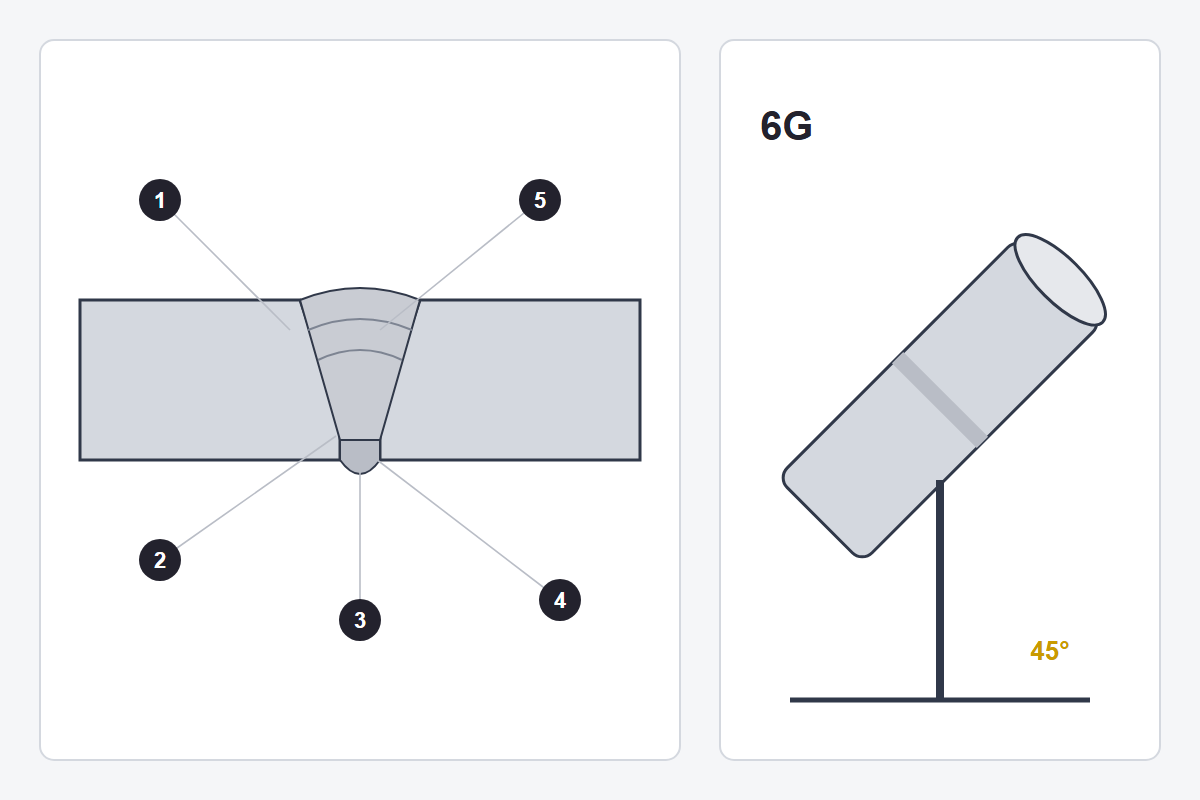
A la izquierda, la junta de dos caños en corte: 1 bisel, 2 talón, 3 luz de raíz, 4 pasada de raíz TIG con penetración completa, 5 relleno. A la derecha, la cañería fija a 45°, la posición 6G.
¿Por qué casi todas las cañerías de proceso tienen la raíz hecha en TIG, aunque el resto de la junta se llene con otro proceso? Porque la raíz es la parte de la unión que queda por dentro, en contacto con el fluido, donde nadie puede repasarla: tiene que salir completa, lisa y limpia de una vez, y el TIG es el proceso que mejor lo garantiza.
Lo esencial cabe en pocas líneas. Los caños se preparan con un bisel en cada extremo, un talón y una luz de raíz que fija el procedimiento. La raíz se suelda en TIG, a mano o caminando la copa, con varilla o con un inserto consumible, y en inoxidable con purga por dentro. Después se completa con más pasadas de TIG o con electrodo o MIG. Y el soldador se califica con una cañería fija, muchas veces a 45°, la posición 6G. Cada punto tiene su sección.
El extremo de cada caño se bisela, en general con un ángulo de unos 37,5°, y se deja un talón chico. Los dos caños se alinean con una luz de raíz pareja, que se mantiene con puntos o con prensas de alineación. Si la luz varía, la raíz varía: donde está cerrada no penetra, y donde está abierta se cae. Por eso la preparación lleva casi tanto tiempo como la soldadura. Antes de puntear se limpia el bisel por dentro y por fuera, unos 25 mm, porque en la raíz no hay segunda oportunidad; en inoxidable, los puntos también se hacen con purga.
A mano, el soldador agrega la varilla con toques cortos mientras recorre la junta, y la mano apoyada sigue la curva del caño. Caminando la copa, la boquilla cerámica se apoya sobre los dos biseles y se balancea de un lado al otro en forma de ocho mientras avanza; la boquilla hace de guía y deja un cordón muy parejo, por eso se usa mucho en raíces y pasadas en caliente de inoxidable y de aceros aleados. En algunos trabajos de alta exigencia se coloca un inserto consumible, un anillo del mismo material que se funde en la raíz.
En tubos sanitarios de inoxidable, los de la industria alimenticia y farmacéutica, se usa la soldadura orbital: un cabezal que gira alrededor del tubo y suelda sin varilla, fundiendo los bordes, con purga y con parámetros grabados. El resultado es repetible de una unión a la otra, algo que la mano no puede asegurar en cientos de juntas iguales.
En cañerías de plantas, recipientes y calderas manda el código ASME IX. El soldador suelda una probeta de cañería en la posición que necesita calificar, y la más exigente es la 6G: el caño fijo e inclinado a 45°, que obliga a pasar por todas las posiciones en la misma junta. Las probetas se doblan o se radiografían. Es habitual calificar una combinación: raíz y pasada en caliente con TIG, y relleno con electrodo, cada proceso con su rango de espesor.
La raíz es delgada y frágil mientras está caliente, así que la pasada siguiente, la llamada pasada en caliente, se hace enseguida, para darle espesor y para que no se fisure al enfriarse. Después vienen el relleno y la terminación, con TIG o con otro proceso, limpiando entre pasadas y respetando la temperatura entre pasadas que fije el procedimiento. La terminación deja un sobreespesor parejo y sin socavados, que es lo que se ve y lo primero que mira el inspector.
Las raíces tienen sus defectos propios. La concavidad, una raíz hundida hacia adentro, aparece con poca varilla o con demasiada presión de purga. El exceso de penetración, una raíz que cuelga hacia adentro, con mucha corriente o con la luz demasiado abierta. La falta de fusión en el talón, cuando el arco no llega a fundir uno de los bordes. Y la falta de penetración, cuando la luz se cerró o el talón quedó grueso. Todos se ven desde adentro, y por eso en las cañerías exigentes la raíz se mira antes de seguir.
¿Y si la raíz falla en la radiografía? Se corta, se repara y se vuelve a radiografiar, y en una obra con plazo eso es tiempo que nadie tiene. Por eso los soldadores de raíz son los más buscados en cualquier parada de planta.
Si tu obra tiene una fecha de puesta en marcha, la calificación de procedimientos y de soldadores se planifica antes que la soldadura, no la semana anterior. En Indumor soldamos cañerías y te decimos qué calificaciones pide tu pliego. Para seguir: la lección 6, sobre la purga; los procedimientos y calificaciones explicados en el curso MIG-MAG; la guía de piping en taller o en obra, la de radiografías y tintas penetrantes y la soldadura de cañerías en el taller.
Pensá la respuesta antes de abrirla.
Porque queda por dentro, en contacto con el fluido, donde no se puede repasar: tiene que salir completa, lisa y limpia, y el TIG es el que mejor lo garantiza.
Apoyar la boquilla cerámica sobre los dos biseles y balancearla en forma de ocho mientras avanza, usándola como guía.
Para tubos sanitarios de inoxidable: un cabezal gira alrededor del tubo y suelda sin varilla, con purga y parámetros grabados, de forma repetible.
Casi todas las posiciones, porque el caño fijo a 45° obliga a pasar por todas en la misma probeta.
Planificamos con vos los procedimientos y las calificaciones antes de soldar.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
