31 de octubre de 2026 · Indumor
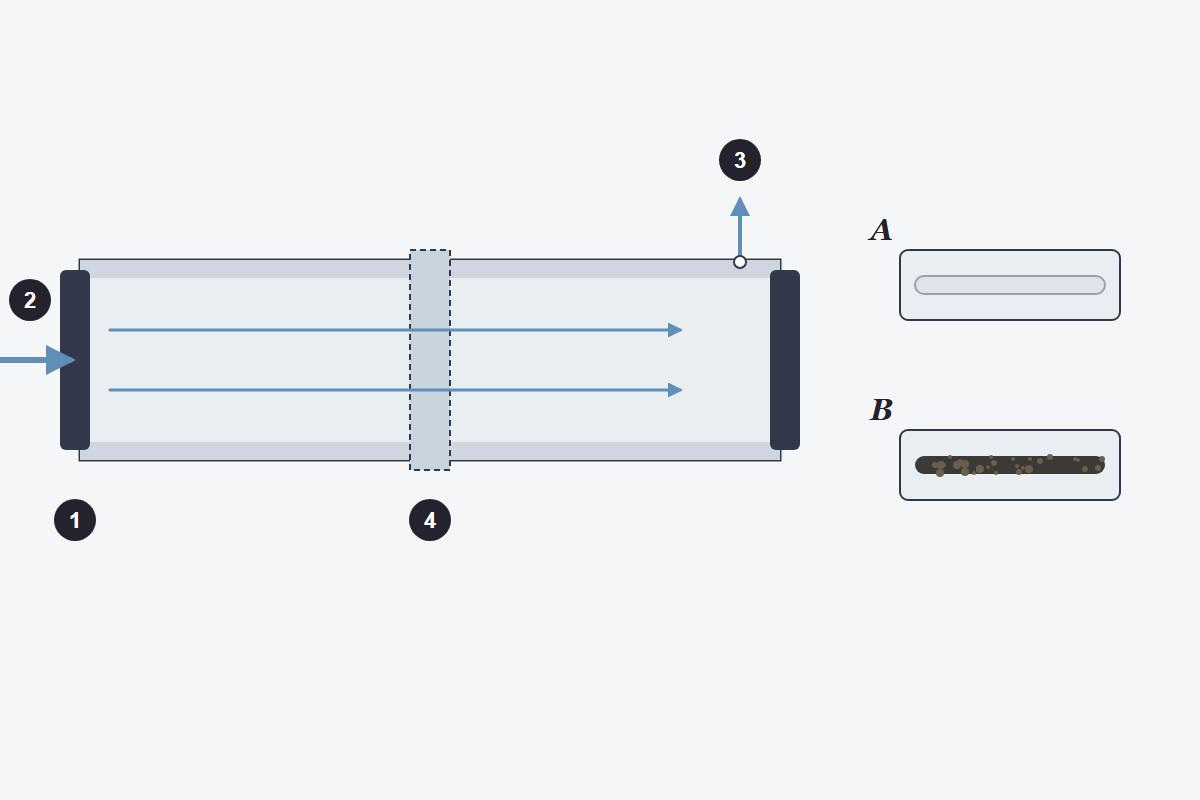
En el dibujo: 1 tapones en los extremos del caño, 2 entrada del gas de purga, 3 venteo, 4 cinta sobre la junta todavía sin soldar. A la derecha, A raíz con purga, limpia y brillante; B raíz sin purga, oscura y granulosa.
Que el gas «no hace falta adentro del caño» es una de esas ideas que duran hasta la primera raíz de inoxidable que se corta para mirar. Por fuera el cordón está perfecto. Por dentro parece azúcar quemada: una costra oscura y granulosa que los soldadores llaman, justamente, azucarado. Esta lección trata de los dos gases del TIG: el que protege desde la torcha y el que protege desde atrás.
En TIG se usa gas inerte, y casi siempre argón puro, que enciende fácil, da un arco estable y sirve para todos los metales. El helio, solo o mezclado con argón, da un arco más caliente y se usa para espesores grandes de aluminio y cobre, donde el argón solo se queda corto; es caro y escaso. En inoxidables austeníticos se usa a veces argón con un pequeño agregado de hidrógeno, que mejora el mojado y deja el cordón más limpio, pero nunca en acero al carbono ni en aceros que puedan fisurar por hidrógeno. Los inoxidables dúplex llevan su propia receta, con nitrógeno.
El caudal se ajusta según la boquilla, la posición y las corrientes de aire, y en la práctica anda del orden de 7 a 12 litros por minuto, ajustado al mínimo que proteja. Más no es mejor: un chorro turbulento arrastra aire. La lente de gas ordena el flujo y deja sacar más el tungsteno sin perder protección, algo útil en filetes y esquinas. En el titanio, que se oxida a temperaturas mucho más bajas, se agrega además un escudo de arrastre que sigue al cordón con gas mientras se enfría.
Cuando se suelda la raíz de un caño o de un tanque de inoxidable, el lado de adentro del cordón también está fundido y caliente, y si queda expuesto al aire se oxida. En acero al carbono la oxidación de la raíz no es grave. En inoxidable sí: la costra pierde el cromo que lo hace inoxidable, la superficie queda rugosa, y en una cañería de alimentos o de químicos es un lugar donde empieza la corrosión y donde se esconden las bacterias.
Purgar es llenar el interior con gas antes de soldar. En el taller, los extremos del caño se tapan con discos o tapones, la junta se cubre con cinta de aluminio, se deja un agujero chico de venteo y se hace pasar argón hasta desplazar el aire, por lo menos cinco veces el volumen del caño. En las obras exigentes se mide el oxígeno que queda adentro con un analizador antes de encender, y se suelda recién cuando baja del valor que fija el procedimiento; en cañería sanitaria se suele trabajar por debajo de unos 50 ppm de oxígeno, y mejor cerca de 10 a 20 ppm. Durante la soldadura se baja el caudal de purga para no inflar la raíz, y la cinta se va quitando de a tramos a medida que avanza el cordón.
Sin purga hay alternativas, como las pastas de respaldo que se aplican por dentro, pero son para trabajos menos exigentes. Y el color de la raíz es el examen: plateado o pajizo claro está bien; azul, marrón o negro indica oxígeno de más. Para los tubos sanitarios, la norma AWS D18.2 tiene fotos de los niveles de color, y lo que se acepta lo fija la norma de aplicación o el cliente.
El volumen a purgar manda. En caños chicos alcanza con tapones y unos minutos de flujo; en diámetros grandes se usan tapones inflables o discos de papel soluble en agua colocados a los lados de la junta, para purgar solo el tramo que se va a soldar en lugar de llenar metros de cañería. La regla es renovar por lo menos cinco veces el volumen encerrado antes de encender, y sostener un flujo bajo mientras se suelda.
El gas de respaldo no siempre es argón. En inoxidables austeníticos se usa mucho el nitrógeno, más barato, o una mezcla de nitrógeno con un poco de hidrógeno, que además reduce la coloración. En dúplex, el nitrógeno ayuda a mantener el equilibrio de su estructura. Y en ferríticos y en aceros donde el hidrógeno es un riesgo, la mezcla con hidrógeno no se usa. Como en la torcha, el procedimiento dice qué gas va y en qué cantidad.
En inoxidable para alimentos, química, farmacia o cualquier fluido corrosivo, purga siempre, y con control del oxígeno si el pliego lo pide. En inoxidable decorativo o estructural, donde la raíz no se ve ni toca nada, se puede discutir. En acero al carbono, no hace falta. Y en titanio, purga, escudo de arrastre y mucho cuidado.
En una frase: argón en la torcha, argón por dentro cuando el inoxidable lo pide, y el caudal justo en los dos lados. Si tenés cañerías o tanques de inoxidable para soldar, en Indumor los cotizamos con la purga incluida. Para seguir: la lección 9, sobre el inoxidable; los gases del MIG-MAG, para comparar; y las guías de decapado y pasivado, de gases en general y de inoxidable 304 o 316.
Pensá la respuesta antes de abrirla.
Argón puro: enciende fácil, da un arco estable y sirve para todos los metales.
La costra oscura y granulosa que se forma por dentro cuando la raíz se suelda sin gas de respaldo y se oxida.
Para no inflar la raíz con la presión del gas que está adentro del caño.
Plateado o pajizo claro. Azul, marrón o negro indica que había oxígeno de más.
Los soldamos con TIG y purga de respaldo cuando el servicio lo pide.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
