31 de octubre de 2026 · Indumor
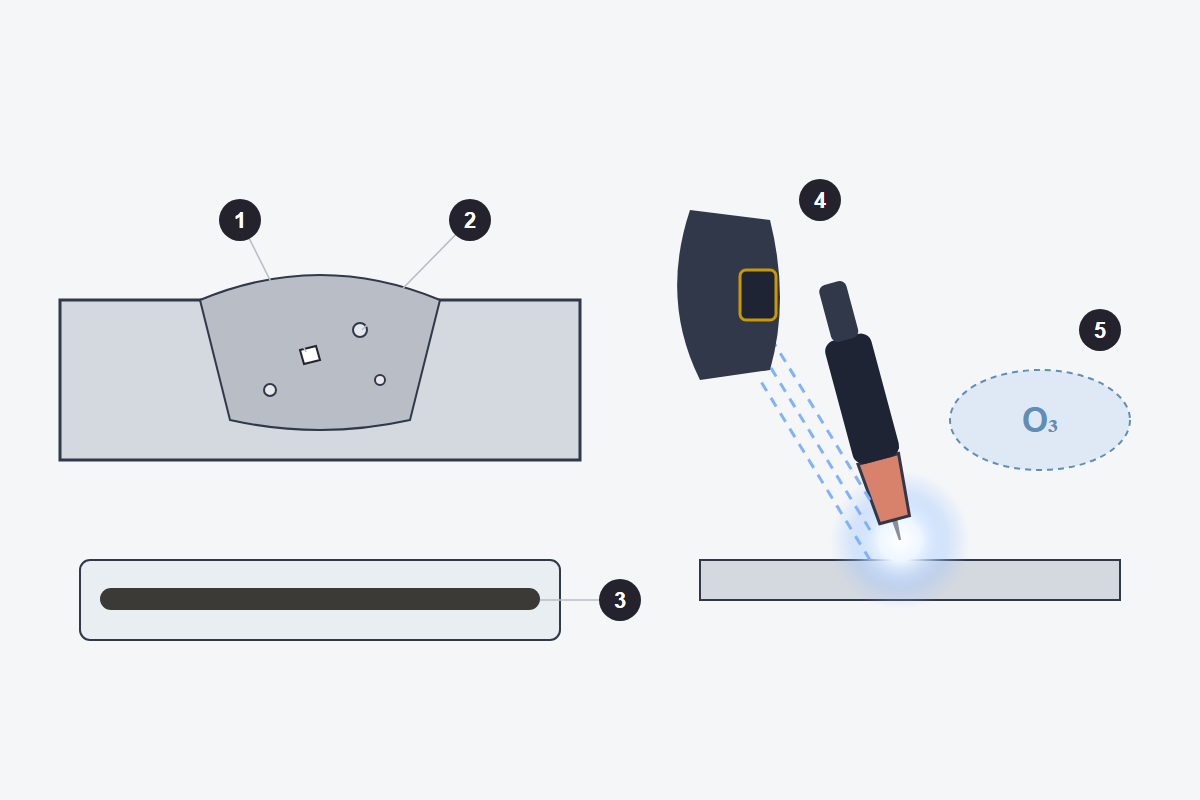
A la izquierda: 1 inclusión de tungsteno, 2 poros, 3 raíz azucarada por falta de purga. A la derecha: 4 radiación ultravioleta del arco hacia la careta, 5 ozono que se forma en el aire cercano.
Como casi no hace humo, el TIG parece el proceso más sano del taller. Lo es en humo. En radiación es todo lo contrario: el arco de argón emite mucho ultravioleta, quema la piel expuesta en poco tiempo y forma ozono en el aire que lo rodea. Esta lección junta los defectos del proceso con sus riesgos, porque en los dos casos el origen está en lo mismo: un arco limpio y concentrado que no perdona descuidos.
La inclusión de tungsteno es el defecto propio del TIG. Aparece cuando el tungsteno toca el baño o la varilla, cuando la corriente es demasiado alta para su diámetro y la punta se funde, o cuando en alterna la bolita cae. En una radiografía se ve como un punto blanco, más denso que el acero. Los poros vienen del gas: corrientes de aire, caudal mal regulado, una boquilla rota o una varilla sucia; en aluminio, casi siempre del hidrógeno. La oxidación del cordón, que lo deja gris o negro, indica protección insuficiente o una postpurga corta, y el azucarado de la raíz, falta de purga. La falta de fusión aparece con poca corriente o mucha velocidad, y la fisura de cráter, al cortar el arco de golpe.
En cuanto a la seguridad, la radiación ultravioleta del arco quema los ojos y la piel. El filtro de la careta se elige por la corriente: la norma de seguridad norteamericana fija un mínimo de 8 hasta 150 A y de 10 por encima, y la ANSI recomienda 10, 12 y 14 a medida que suben los amperes. El ozono se forma cuando la luz del arco actúa sobre el oxígeno del aire, y aumenta al soldar aluminio, por las corrientes más altas, el argón puro y un metal que refleja la radiación. El polvo de tungsteno toriado es levemente radiactivo. Y la alta frecuencia puede interferir con equipos electrónicos y con marcapasos.
En el puesto, todo eso se traduce en costumbres. El tungsteno que tocó el baño se corta y se vuelve a afilar, sin seguir «a ver si se limpia solo». La varilla y la pieza se limpian antes de empezar, el caudal se revisa y la postpurga se deja correr. Las raíces de inoxidable se purgan. Y antes de una serie, una probeta de prueba confirma que todo está en su lugar.
La protección también es de todos los días. Careta con el tono que pide la corriente, mangas largas y cuello cubierto, porque la quemadura de TIG en el cuello y las muñecas aparece horas después, como una insolación. Guantes finos de cabritilla, que dan tacto pero protegen poco del calor: la punta de la varilla quema aunque ya no esté roja. Aspiración cerca del arco, sin barrer el gas de protección, cuando se suelda aluminio o en lugares cerrados, por el ozono. Y anteojos de seguridad debajo de la careta para cepillar o amolar. La radiación también rebota en paredes claras y en chapas de aluminio o de inoxidable pulido, así que las pantallas del puesto se eligen oscuras y que no reflejen.
El primer control es la vista, y en TIG dice mucho: un cordón plateado y parejo, con aguas regulares, casi siempre está bien protegido; uno gris, opaco o con escamas oscuras, no. Las tintas penetrantes muestran fisuras y poros que llegan a la superficie. La radiografía muestra lo de adentro, y ahí la inclusión de tungsteno aparece como un punto blanco, al revés de los poros, que se ven oscuros. En tubos sanitarios, la raíz se revisa por dentro con un boroscopio, una cámara delgada que recorre el caño.
La alta frecuencia merece su propio cuidado. Viaja por los cables y por el aire, y puede afectar computadoras, controles de máquinas y equipos de comunicación cercanos. Se reduce con cables de torcha y de masa cortos y juntos, una buena conexión a tierra de la fuente y distancia de los equipos sensibles. Las personas con marcapasos u otros implantes electrónicos no deberían estar cerca de una TIG con alta frecuencia sin consultar antes a su médico.
Hay una escena de taller que conviene cortar de raíz: afilar el tungsteno toriado en la amoladora de banco común, sin aspiración, mientras el polvo gris queda flotando a la altura de la cara. Ese polvo no se respira. Se afila con aspiración, en una piedra dedicada, o se cambia a un tungsteno sin torio.
Y un riesgo que se olvida: el argón que llena una cañería o un tanque para purgar desplaza el oxígeno. Nadie mete la cabeza en un caño purgado ni entra a un recipiente sin medir el oxígeno antes.
Cuando vuelvas a encender una TIG, mirá el tungsteno después de cada cordón: si la punta sigue limpia y plateada, la protección y la técnica están en orden. Para seguir: la lección 12, sobre raíces de cañerías; cómo se cuida la salud en el MIG-MAG; los defectos de soldadura en general; cómo se separan los gases del aire; y la soldadura TIG de Indumor.
Pensá la respuesta antes de abrirla.
La inclusión de tungsteno: aparece cuando el tungsteno toca el baño o la varilla, o cuando la corriente es demasiado alta para su diámetro y la punta se funde.
Porque la radiación ultravioleta del arco actúa sobre el oxígeno del aire; aumenta al soldar aluminio, por las corrientes más altas y un metal que refleja la radiación.
Respirar un polvo levemente radiactivo. Se afila con aspiración o se cambia por un tungsteno sin torio.
Porque el argón desplaza el oxígeno y puede asfixiar sin aviso.
Soldamos con TIG y con probeta de prueba cuando el trabajo lo pide.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
