31 de octubre de 2026 · Indumor
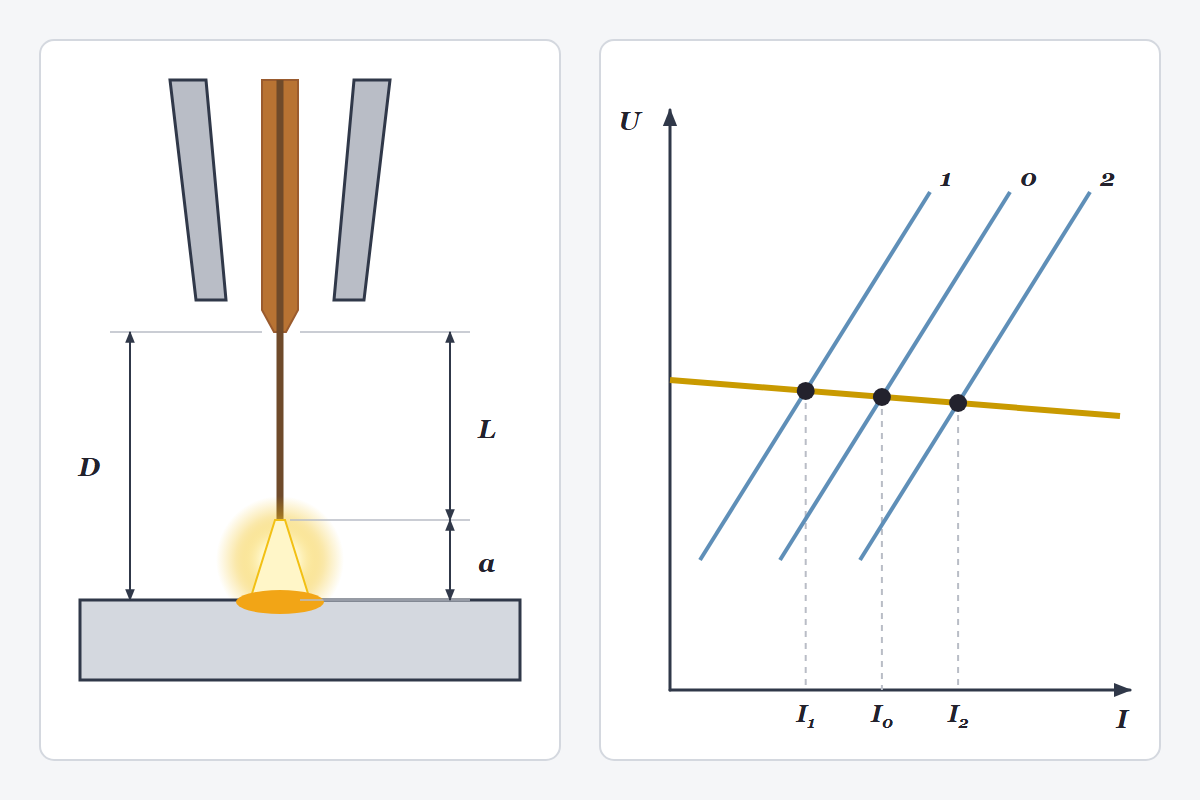
A la izquierda, L es el stick-out, a el largo del arco y D la distancia entre el tubo de contacto y la pieza. A la derecha, la línea dorada es la fuente de tensión constante y las azules son tres largos de arco: 1 largo, 0 normal y 2 corto. Cada punto negro marca dónde se cruzan, y debajo se lee la corriente que resulta.
En una soldadora MIG, la corriente la pone la velocidad del alambre y el largo del arco lo pone la tensión. El resto de esta lección explica por qué, y por qué la distancia a la que llevás la torcha cambia la corriente aunque no toques ninguna perilla.
Porque la fuente es de tensión constante. Sostiene los voltios que elegiste y entrega la corriente que haga falta para fundir el alambre que le llega, y el alambre llega a velocidad fija. Si el alimentador manda más metros por minuto, la fuente tiene que dar más corriente para fundirlos al mismo ritmo. Por eso, con un diámetro, un gas y un stick-out dados, cada velocidad de alambre corresponde a una corriente. Como referencia, unos 6 metros por minuto de alambre de 1,2 mm andan cerca de los 200 A.
Es la razón de que el MIG sea tan fácil de empezar. Si el soldador levanta la torcha y el arco se alarga, ese arco más largo necesita más tensión para la misma corriente. Como la fuente no la sube, el punto de trabajo se corre hacia menos corriente, del punto 0 al 1 del gráfico. Con menos corriente el alambre se funde más despacio, pero sigue llegando a la misma velocidad, así que la punta baja y el arco vuelve a acortarse. Si la torcha baja pasa lo contrario: el arco corto toma más corriente, funde más rápido y se alarga. Todo ocurre en milisegundos, sin que la mano se entere.
Stick-out es el tramo de alambre libre entre el tubo de contacto y el arco, la L del dibujo. Por ese tramo pasa toda la corriente, y como el acero conduce bastante peor que el cobre, se calienta por efecto Joule antes de llegar al arco. Cuanto más largo es, más se precalienta. Con la misma velocidad de alambre, alargar el stick-out baja la corriente y la penetración, y acortarlo las sube. Dos soldadores con la máquina regulada igual pueden sacar cordones distintos solo porque uno trabaja con la torcha más lejos.
Depende del modo de transferencia, el tema de la lección 5. En cortocircuito, con alambres de 0,8 a 1 mm, se trabaja más o menos entre 6 y 12 mm. En spray se deja más, del orden de 15 a 20 mm, porque la tobera tiene que quedar lejos de un baño grande y muy caliente. Los tubulares autoprotegidos piden todavía más, y el fabricante lo indica en el envase. Si queda demasiado corto, la salpicadura se pega en la tobera y en el tubo; si queda demasiado largo, el arco se vuelve inestable y la protección del gas se debilita.
En un procedimiento escrito, la distancia que se especifica suele ser D, del tubo de contacto a la pieza, que suma el stick-out y el arco. Regularla a ojímetro está bien para practicar. En producción conviene que el soldador sepa cuál es y la sostenga, porque cada milímetro de más se lleva un poco de penetración.
La tensión fija el largo del arco, y el largo del arco fija el ancho del cordón. Con más voltios el arco se abre, el cordón sale más ancho y más plano y moja mejor los bordes. Si se pasa, aparecen salpicaduras, socavado y poros, porque un arco largo deja entrar aire. Con pocos voltios el arco es corto, el cordón queda angosto y alto, y el alambre llega a clavarse en la pieza y empuja la torcha hacia atrás. La corriente, en cambio, manda sobre la penetración y sobre los kilos por hora.
Solo cuenta en cortocircuito. Cada vez que el alambre toca el baño, la corriente sube de golpe para cortar el puente de metal, y la inductancia regula qué tan rápido sube. Con más inductancia la subida es más suave, hay menos cortocircuitos por segundo, el baño queda más caliente y fluido y salta menos salpicadura. Con menos, el arco es más nervioso y más frío, algo útil en chapa muy fina. Las máquinas sinérgicas la ajustan solas según el programa que se elige.
En tu próxima sesión con la torcha, hacé esta prueba sobre una chapa de descarte: un cordón con el tubo de contacto a 10 mm de la pieza y otro a 25 mm, sin tocar la máquina. Cortalos al medio, lijá la cara y compará cuánto entró cada uno.
Pensá la respuesta antes de abrirla.
Sube, porque la fuente tiene que fundir más alambre por minuto. Si no se acompaña con algo más de tensión, el arco se acorta.
Baja. El tramo libre se precalienta por efecto Joule y hace falta menos energía del arco para fundirlo. Con la corriente baja también la penetración.
La distancia del tubo de contacto a la pieza, que suma el stick-out y el largo del arco.
La corriente sube más despacio en cada cortocircuito. Hay menos cortocircuitos por segundo, menos salpicadura y un baño más caliente y fluido.
Con tus planos armamos la cotización, con el proceso que corresponde a cada unión.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
