21 de octubre de 2026 · Indumor
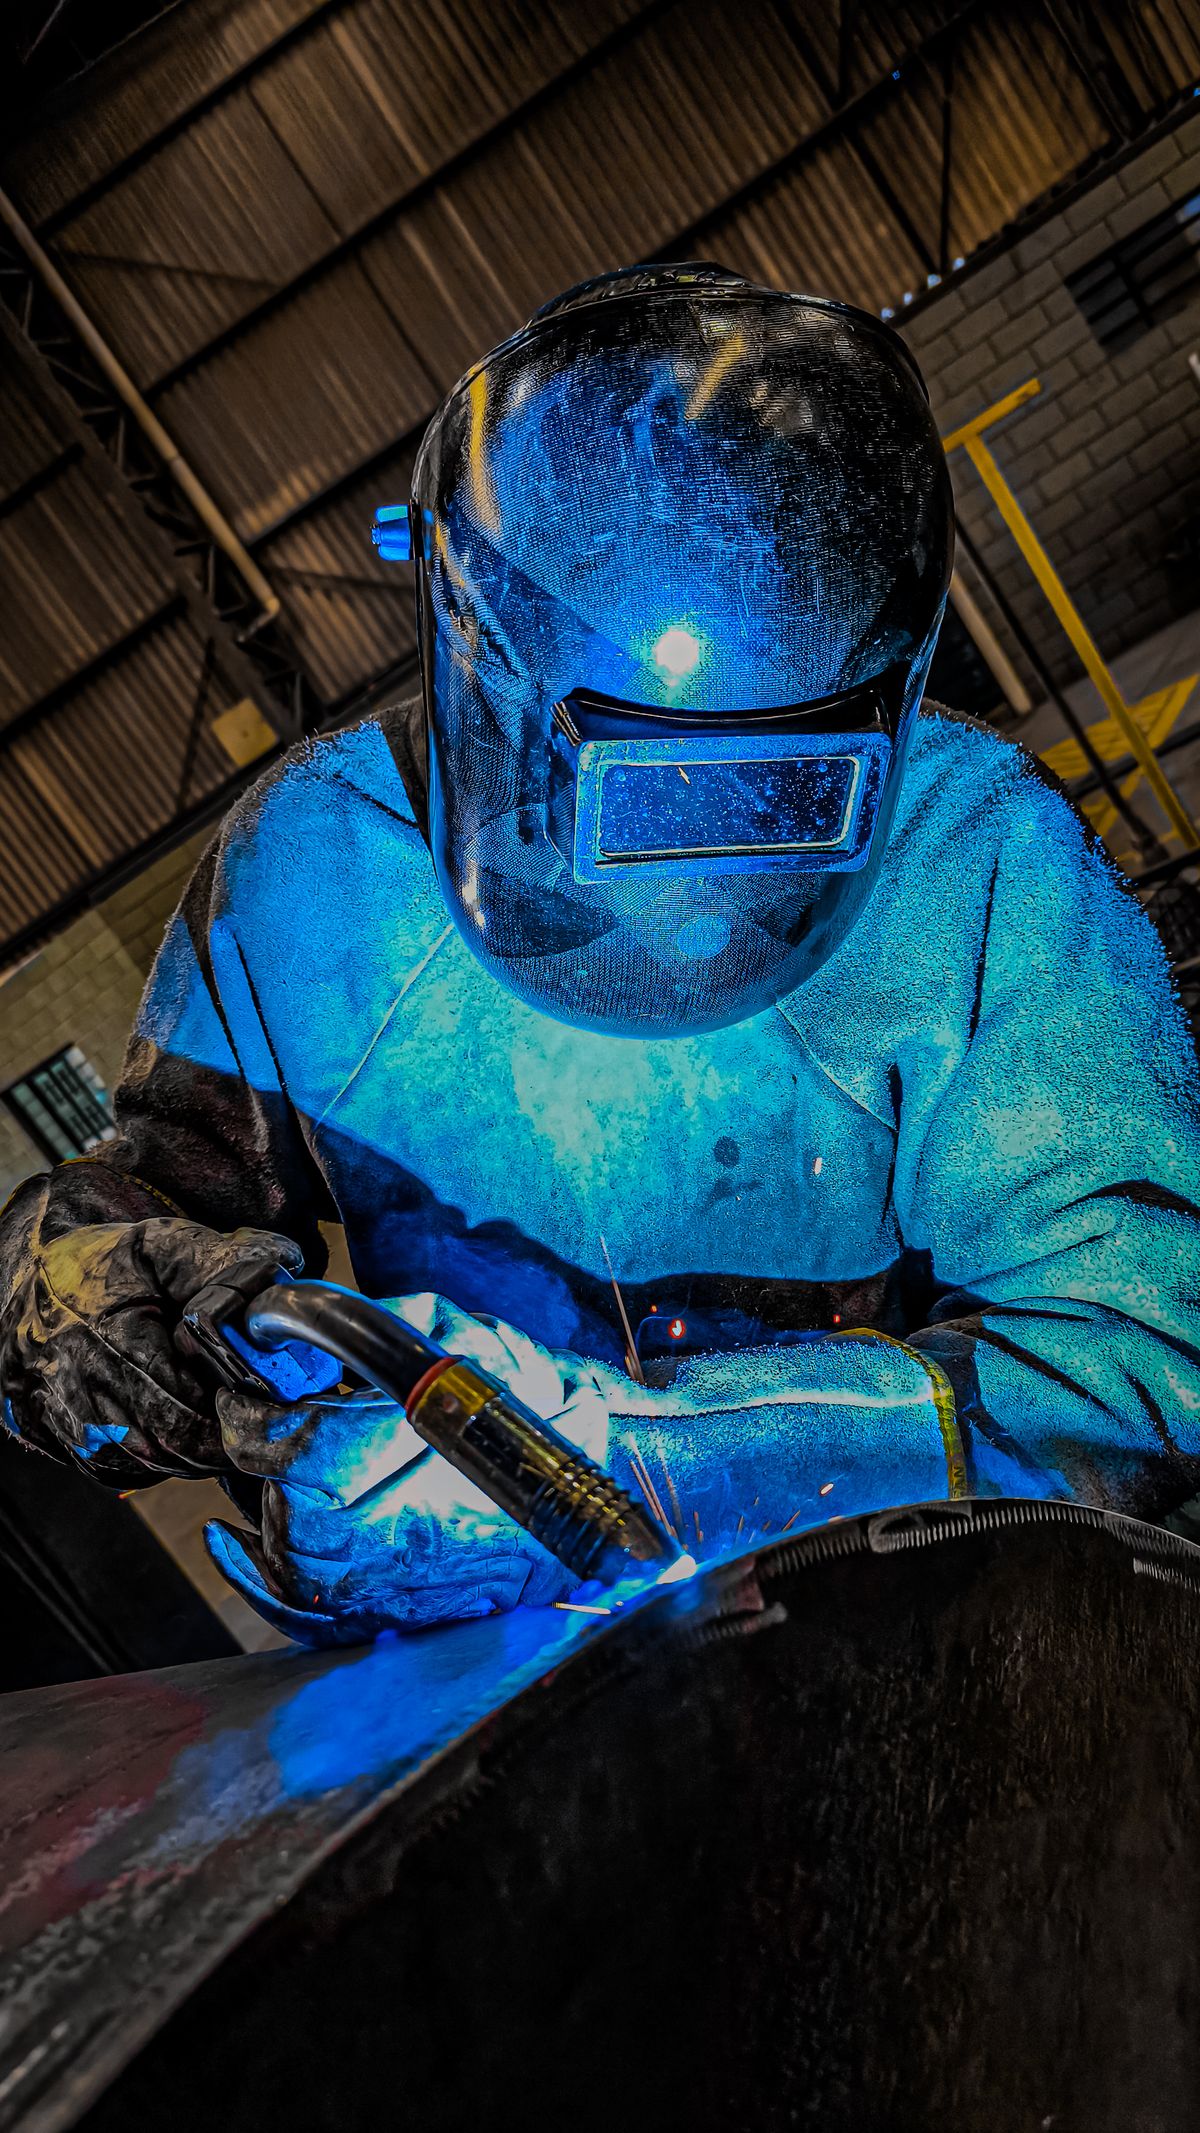
El zinc hierve antes de que el acero se funda.
Ahí está todo el problema. El zinc se funde a 419 °C y hierve a 907 °C; el acero recién se funde arriba de los 1.400 °C. Cuando se suelda acero galvanizado, el zinc que rodea la junta se vaporiza mucho antes de que se forme el baño, y eso trae tres consecuencias: humos de óxido de zinc que enferman a quien los respira, poros y salpicaduras en el cordón, y un recubrimiento quemado a los costados. La solución también entra en un párrafo: si se puede, soldar antes de galvanizar; si no se puede, sacar el zinc de la zona de la junta, soldar con buena extracción de humos y protección respiratoria, y después reparar el recubrimiento.
El óxido de zinc produce la fiebre de los humos metálicos: escalofríos, fiebre, dolor de cabeza y cansancio que aparecen horas después de soldar, como una gripe que suele irse sola en uno o dos días. Que se vaya sola no la vuelve inofensiva, y repetirla no es ningún entrenamiento. Y no es solo el zinc: la pintura, el aceite o la suciedad que quedan sobre la pieza también se queman y van al mismo lugar. La protección es la de siempre, pero en serio: extracción localizada cerca del arco, ventilación y, cuando no alcanza, protección respiratoria adecuada.
No hagas esto: soldar galvanizado en un rincón cerrado confiando en el vaso de leche que te recomendaron en el taller. La leche no protege de nada. Lo que protege es que el humo no llegue a tu cara.
El vapor de zinc que atraviesa el baño deja poros, aumenta las salpicaduras y puede dejar falta de fusión. En algunas uniones muy rígidas, el zinc líquido incluso favorece la aparición de fisuras. Por eso la mejor práctica es sacar el zinc de la zona de soldadura —con amoladora o disco, unos centímetros a cada lado— antes de soldar, y ajustar la técnica: avanzar un poco más despacio para que el zinc que quede se queme delante del baño y dejar una pequeña separación en la junta para que el vapor escape. Con electrodo revestido suelen andar mejor los celulósicos y los de rutilo, que toleran mejor lo que queda de zinc. La AWS publicó una norma específica sobre el tema, la D19.0, dedicada a la soldadura de acero recubierto con zinc.
Soldar galvanizado en una planta en marcha suma lo de siempre en trabajos en caliente —permiso, protección contra incendio, alguien que mire— y algo propio: el humo de zinc se junta más rápido en espacios cerrados, debajo de un techo bajo o dentro de un cajón. Ahí la extracción deja de ser recomendable y pasa a ser condición. Y conviene planificar la soldadura para hacerla de una vez: cada pasada sobre la misma zona vuelve a quemar el recubrimiento de alrededor y agranda lo que después hay que reparar.
Después de soldar, el cordón se mira con más atención que en acero desnudo: los poros del zinc suelen salir a la superficie, pero no siempre. Si la especificación pide ensayos, se hacen antes de reparar el recubrimiento, porque la pintura tapa justo lo que el inspector tiene que ver. Y en el taller, soldar galvanizado ensucia más: las toberas y los picos de contacto se tapan antes con salpicaduras, así que se limpian más seguido, y el antiproyecciones ayuda.
Donde se sacó o se quemó el zinc, el acero queda desnudo y es lo primero que se va a oxidar. Se repara con pintura rica en zinc, con soldaduras de aleación de zinc o con metalizado, según la ASTM A780; lo más común en obra es la pintura rica en zinc, sobre la superficie limpia y con el espesor que pide la especificación. Antes de pintar, la zona se limpia hasta el metal brillante, con amoladora o arenado, y un poco más allá, sobre el recubrimiento sano, para que la reparación lo pise en vez de terminar justo en el borde. La norma pide, además, que la capa de reparación con pintura rica en zinc sea más gruesa que la que la especificación exige para el galvanizado, porque la pintura protege menos por micrón que el zinc de la cuba. Una reparación prolija dura. Un retoque con aerosol de cualquier color, no.
La opción que evita casi todo es soldar antes de galvanizar: la estructura se fabrica completa, se galvaniza y se monta abulonada. Eso sí, esas soldaduras tienen su propia preparación: la escoria se saca toda, porque el ácido no la disuelve y deja manchas sin zinc, y las superposiciones se sueldan continuas para que no encierren ácido. Por eso conviene pensar las uniones de obra desde el diseño. Y si una estructura ya galvanizada necesita soportes nuevos, muchas veces una unión abulonada resuelve mejor que una soldada.
¿Tenés que agregarle soportes a una estructura que ya está galvanizada? Contanos qué es y te decimos si conviene soldar o abulonar.
Contanos qué hay que agregar y te decimos qué unión conviene y cómo se repara la capa.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
