31 de octubre de 2026 · Indumor
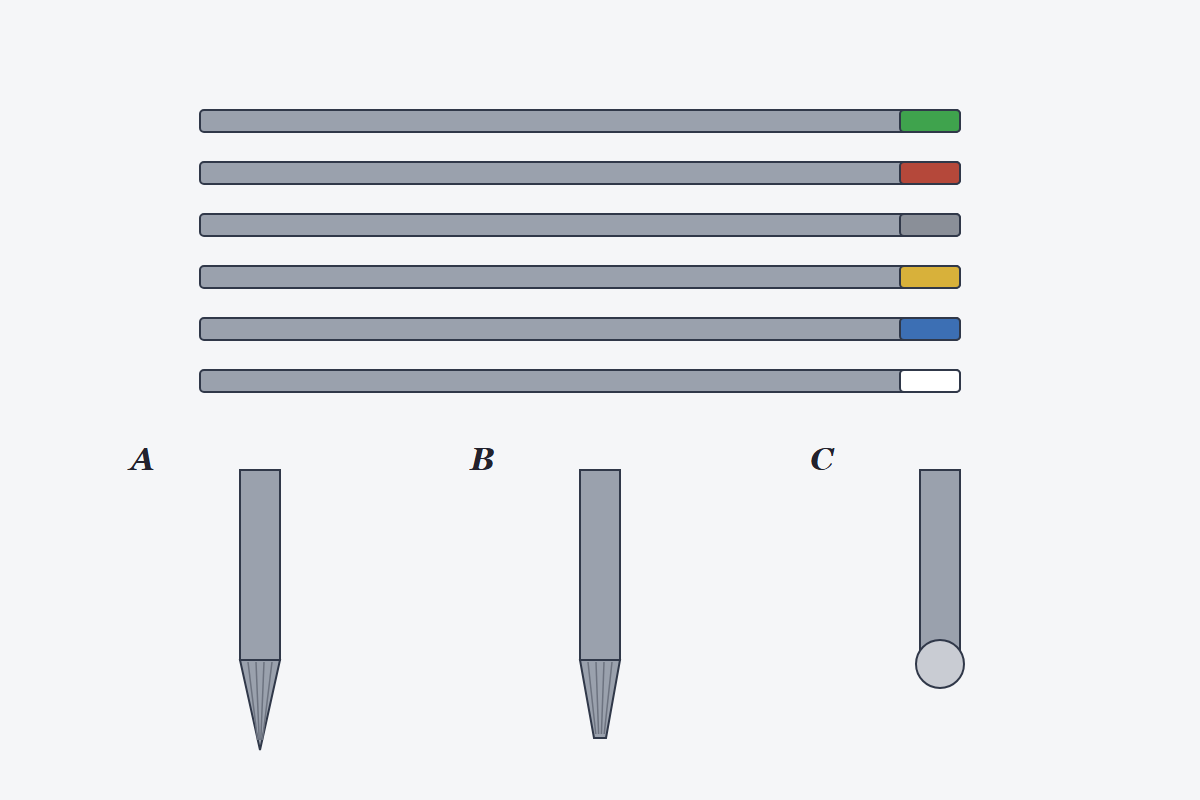
Arriba, electrodos con su color de identificación en la punta. Abajo, A punta afilada en cono, con las marcas del amolado a lo largo; B cono truncado, con una pequeña meseta; C punta redondeada, la de los tungstenos puros en alterna.
Afilar un tungsteno se parece a sacarle punta a un lápiz: la forma de la punta decide el trazo. Un lápiz romo hace líneas gruesas y uno muy afilado se quiebra; con el tungsteno pasa algo parecido con el arco, y por eso los soldadores de TIG cuidan la amoladora casi tanto como la máquina.
El electrodo es una varilla de tungsteno, a veces con un pequeño agregado de óxidos que facilitan el encendido, estabilizan el arco y hacen que la punta dure más. La familia se reconoce por el color pintado en un extremo. En la norma ISO 6848, el verde es tungsteno puro; el rojo, toriado al 2 %; el gris, ceriado; el dorado y el azul, lantanados al 1,5 y al 2 %; y el blanco y el marrón, zirconiados. La norma norteamericana vigente adopta la ISO, aunque en cajas viejas el ceriado puede venir en naranja, el color que usaba antes; conviene leer la caja y no solo mirar la punta.
Durante décadas el toriado fue el electrodo de la continua, porque enciende fácil y aguanta mucha corriente. El torio es levemente radiactivo, y por eso los ceriados y lantanados, que trabajan igual de bien en continua y también en alterna con fuentes de inversor, lo fueron reemplazando. El puro y el zirconiado son los de la alterna en las máquinas de transformador, donde la punta trabaja redondeada.
El diámetro sigue a la corriente. Los más usados son 1,6, 2,4 y 3,2 mm: uno de 1,6 mm alcanza para chapa fina y corrientes bajas, el de 2,4 mm es el de todos los días en acero e inoxidable, y el de 3,2 mm queda para corrientes altas y para la alterna, que calienta más el tungsteno. El fabricante indica los rangos para cada tipo y polaridad.
El tungsteno se afila con una piedra que se usa solo para eso, girando la varilla y con las marcas del amolado a lo largo, nunca alrededor: las rayas transversales desvían el arco. La parte afilada mide más o menos dos veces el diámetro. Una punta más aguda da un arco más ancho y menos penetración; una más roma, un arco más angosto y más profundo, y un tungsteno que dura más. A corrientes altas se deja una pequeña meseta en la punta para que no se funda y caiga al baño.
El tungsteno sobresale de la boquilla unos milímetros, más si la torcha tiene lente de gas. Y si toca el baño o la varilla, se contamina: el arco se vuelve errático y hay que cortar la punta y volver a afilar. No hay atajo. Se afila otra vez.
El polvo del tungsteno toriado es levemente radiactivo: no se respira, se afila con aspiración o se reemplaza por un tungsteno sin torio. Es una de las razones para preferir los lantanados en un taller que suelda todos los días.
Si tenés piezas de inoxidable o de aluminio para soldar con TIG, en Indumor te las cotizamos: el botón de abajo lleva al formulario. Para seguir: la lección 6, sobre gases y purga; la lección 4, sobre continua y alterna; la guía de defectos de soldadura y la historia de de dónde sale el argón.
Pensá la respuesta antes de abrirla.
El toriado al 2 %, levemente radiactivo, que se fue reemplazando por ceriados y lantanados.
Porque las rayas transversales desvían el arco y lo vuelven inestable.
La aguda da un arco más ancho y menos penetración; la roma, un arco más angosto y profundo, y un tungsteno que dura más.
Cortar la punta contaminada y volver a afilar: un tungsteno sucio hace un arco errático.
Inoxidable, aluminio y raíces, con el tungsteno y el gas que pide cada una.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
