31 de octubre de 2026 · Indumor
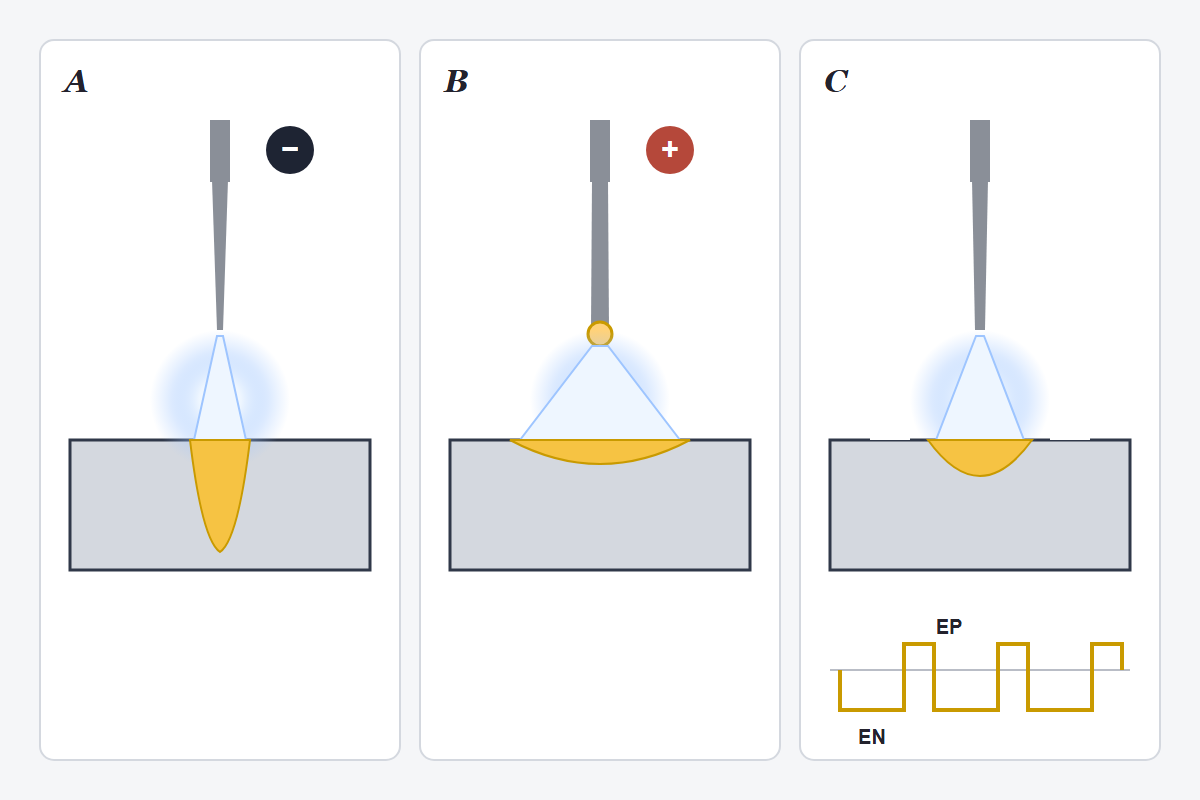
A electrodo al negativo: el calor va sobre todo a la pieza, penetración angosta y profunda. B electrodo al positivo: el tungsteno se recalienta y el baño queda ancho y playo. C corriente alterna: abajo, una onda cuadrada con su parte de limpieza (EP) y su parte de penetración (EN).
«Esto con alterna no sale.» Es lo que dice el soldador que intenta su primer cordón de aluminio con la máquina en continua y ve cómo el metal se arruga debajo de una piel gris que no se funde. Tiene razón, y la explicación cabe en dos párrafos.
En continua con el electrodo al negativo, la forma normal del TIG, los electrones salen del tungsteno y golpean la pieza, y alrededor de dos tercios del calor, cerca del 70 %, quedan en la chapa: penetración angosta y profunda, tungsteno frío y estable. Así se suelda el acero al carbono, el inoxidable, el cobre y el titanio. En alterna, la corriente cambia de sentido muchas veces por segundo; en la mitad positiva, el chorro de iones rompe la capa de óxido del aluminio, que se funde a más de 2.000 °C mientras el aluminio lo hace a 660, y en la mitad negativa el arco penetra. Por eso el aluminio y el magnesio se sueldan en alterna.
Lo que sigue afina esas dos ideas.
Con el tungsteno conectado al positivo, el reparto se invierte: el tungsteno recibe la mayor parte del calor y la pieza poco. El baño sale ancho y playo, y el tungsteno tiene que ser mucho más grueso para la misma corriente o se derrite en la punta. Se usa poco y para casos especiales. Es la mitad de limpieza de la alterna, y por eso la alterna calienta más el tungsteno que la continua.
Las fuentes de inversor dejan elegir cuánto de cada ciclo es negativo y cuánto positivo. Más tiempo al negativo da más penetración, un arco más angosto y un tungsteno más frío; más tiempo al positivo, más limpieza y una franja blanca más ancha al costado del cordón, que es la marca de la limpieza catódica. El ajuste típico para aluminio limpio deja la mayor parte del ciclo al negativo, con la limpieza justa para romper el óxido. Subir la limpieza «por las dudas» calienta el tungsteno, ensancha el baño y no limpia nada que un cepillo no hubiera limpiado antes.
Las fuentes de transformador trabajan en alterna a la frecuencia de la red, 50 ciclos por segundo. Las de inversor pueden subirla a cien, doscientos ciclos o más, y el arco se vuelve más angosto y más firme: se apunta mejor en un filete o en una esquina. Bajarla ensancha el arco y el baño. En chapas finas de aluminio, una frecuencia alta ayuda a no perforar. Algunas permiten incluso que la onda sea cuadrada, con cambios de sentido casi instantáneos, que mantienen el arco más estable que la onda senoidal de las máquinas viejas.
Las máquinas de transformador dan una alterna senoidal, que pasa por cero de manera gradual: en cada pasaje el arco tiende a apagarse, así que la alta frecuencia trabaja todo el tiempo para mantenerlo encendido. Las de inversor dan una onda cuadrada, que cambia de sentido casi de golpe, y usan la alta frecuencia solo para encender. Por eso con un inversor la alterna suena más pareja, el arco se apunta mejor y se pueden ajustar el balance y la frecuencia con precisión. Las dos sueldan aluminio; la diferencia está en el control.
Un arco en continua al negativo es silencioso y quieto, con un baño que se forma justo debajo del tungsteno. La alterna zumba, y alrededor del baño aparece la franja blanca de la limpieza, más ancha cuanto más tiempo positivo tenga el balance. Si esa franja desaparece y el baño se ve sucio, falta limpieza o la pieza no se preparó; si es muy ancha y el tungsteno se pone redondo, sobra.
Acero al carbono, inoxidable, cobre, titanio y níquel: continua, electrodo al negativo. Aluminio y magnesio: alterna, con balance y frecuencia según el espesor y la limpieza. El cobre y sus aleaciones van en continua, con mucha corriente o con helio, porque conducen el calor todavía mejor que el aluminio. Una regla de taller: si el metal forma una piel de óxido que no se funde con el baño, va alterna.
Una escena que se repite al empezar: soldar aluminio en alterna con el tungsteno afilado en punta fina y la limpieza al máximo. La punta se funde, la bolita cae al baño y deja una inclusión. Afilado y balance van juntos. Eso es todo.
En resumen: continua al negativo para casi todo, alterna para el aluminio, y el balance y la frecuencia para afinar la alterna. Si tenés piezas de aluminio o de inoxidable para soldar, en Indumor las cotizamos desde la página de soldadura. Para seguir: la lección 5, sobre los tungstenos; la lección 10, sobre el aluminio; la guía de inoxidable 304 o 316 y la de qué acero elegir.
Pensá la respuesta antes de abrirla.
En continua con el electrodo al negativo: la mayor parte del calor va a la pieza y el tungsteno trabaja frío.
Porque en la mitad positiva del ciclo el arco rompe la capa de óxido, que se funde a más de 2.000 °C, y en la negativa penetra.
El tungsteno se calienta, el baño se ensancha y la penetración baja, sin limpiar más de lo que limpia un buen cepillado previo.
El arco se vuelve más angosto y firme, y se apunta mejor en filetes y esquinas.
Las soldamos con TIG en continua o en alterna, según el metal.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
