31 de octubre de 2026 · Indumor
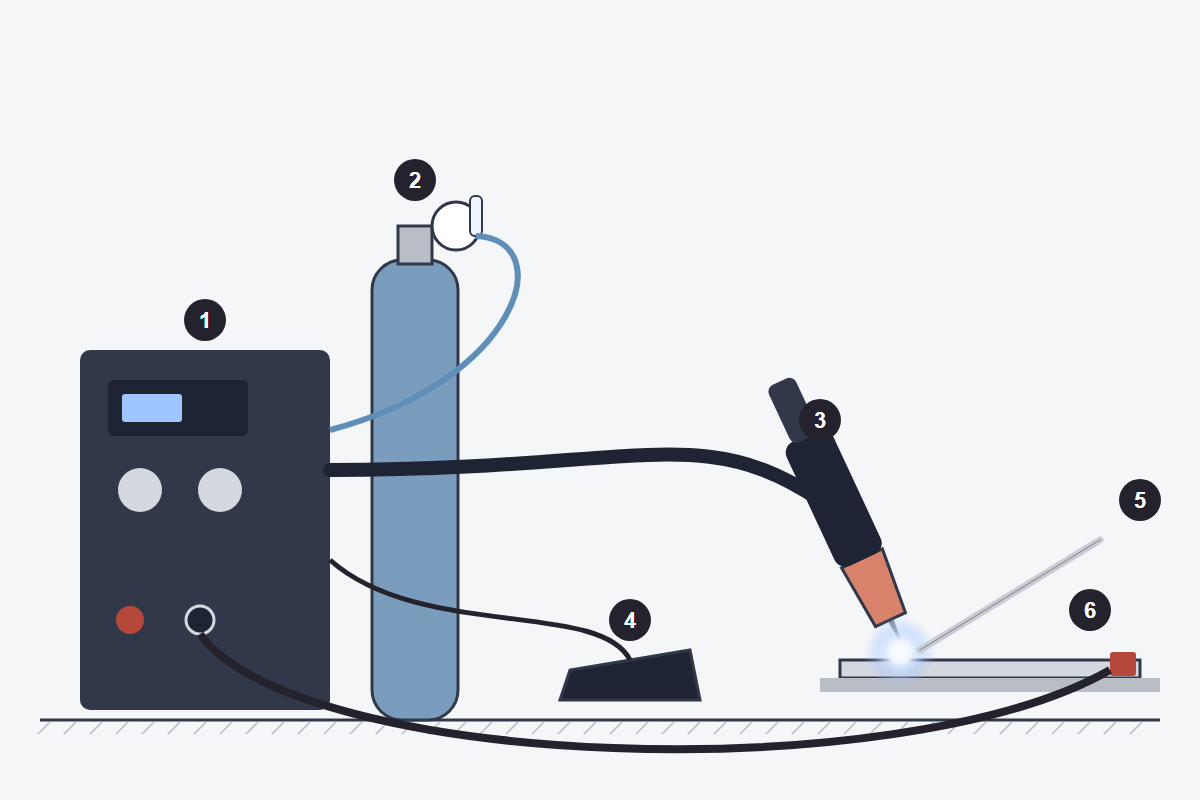
En el dibujo: 1 fuente de corriente constante, 2 cilindro de argón con regulador y caudalímetro, 3 torcha con boquilla cerámica, 4 pedal de corriente, 5 varilla de aporte, 6 masa sobre la mesa.
Pasa en casi todos los talleres el primer día de alguien con una TIG: apoya el tungsteno sobre la chapa para encender, como si fuera un electrodo, y la punta queda pegada, contaminada y con una bolita de metal. Esta lección recorre el equipo tal como se usa, desde antes de encender hasta después de cortar el arco, para que eso no pase.
La fuente mantiene la corriente que se elige y deja que la tensión se acomode al largo del arco. Para acero e inoxidable trabaja en continua; si va a soldar aluminio, tiene que poder dar alterna. La torcha lleva el tungsteno sujeto por una pinza y una boquilla cerámica que dirige el gas. Las boquillas se numeran por su diámetro en dieciseisavos de pulgada: una n.º 6 tiene unos 9,5 mm. Muchas torchas llevan una lente de gas, una malla que ordena el chorro para que salga parejo, y permite sacar más el tungsteno sin perder protección. Hasta unos 150 o 200 A las torchas se enfrían con el mismo gas; más arriba, con agua.
El argón llega por un regulador con caudalímetro. Y conviene preparar todo a mano antes de bajar la careta: la varilla, la pieza limpia y la masa bien puesta, porque con las dos manos ocupadas no hay cómo acomodar nada después.
El arco se enciende sin tocar la pieza. La alta frecuencia lanza una chispa de alta tensión que ioniza el aire entre el tungsteno y la chapa y abre el camino al arco. Las fuentes que no la tienen, o donde molesta porque interfiere con equipos electrónicos cercanos, usan el encendido por contacto: el tungsteno se apoya con muy poca corriente, se levanta y recién ahí la fuente sube a la corriente de trabajo. Raspar el tungsteno contra la chapa con la corriente plena es el error de la primera escena.
La corriente se maneja con un pedal o con un control en la torcha. Con el pedal, el soldador arranca suave, sube a medida que el baño se forma y baja al acercarse a un borde o al final. Las fuentes con función de cuatro tiempos hacen lo mismo con el gatillo: rampa de subida, corriente de trabajo y rampa de bajada.
La rampa de bajada achica el baño de a poco y llena el cráter, que si se corta de golpe puede fisurarse. Después sigue saliendo gas unos segundos, la llamada postpurga, para proteger el tungsteno y el cordón mientras se enfrían. Un tungsteno que termina azul o negro avisa que la postpurga fue corta.
En pocas palabras: fuente de corriente constante, encendido sin contacto, corriente al pie y gas antes, durante y después. En Indumor soldamos con TIG lo que pide ese control; contanos el trabajo desde la página de soldadura. Para seguir: la lección 4, sobre continua y alterna; la lección del equipo MIG, para comparar; la guía de gases de soldadura y la de mesas de soldar.
Pensá la respuesta antes de abrirla.
Para encender el arco sin tocar la pieza: una chispa de alta tensión ioniza el aire y abre el camino al arco.
Se apoya el tungsteno con muy poca corriente, se levanta y recién ahí la fuente sube a la corriente de trabajo. Evita la alta frecuencia.
Su diámetro interior en dieciseisavos de pulgada: 8/16, unos 12,7 mm.
Para seguir protegiendo con gas el tungsteno y el cordón mientras se enfrían después de cortar el arco.
Inoxidable, aluminio y raíces de cañerías, soldados en taller.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
