31 de octubre de 2026 · Indumor
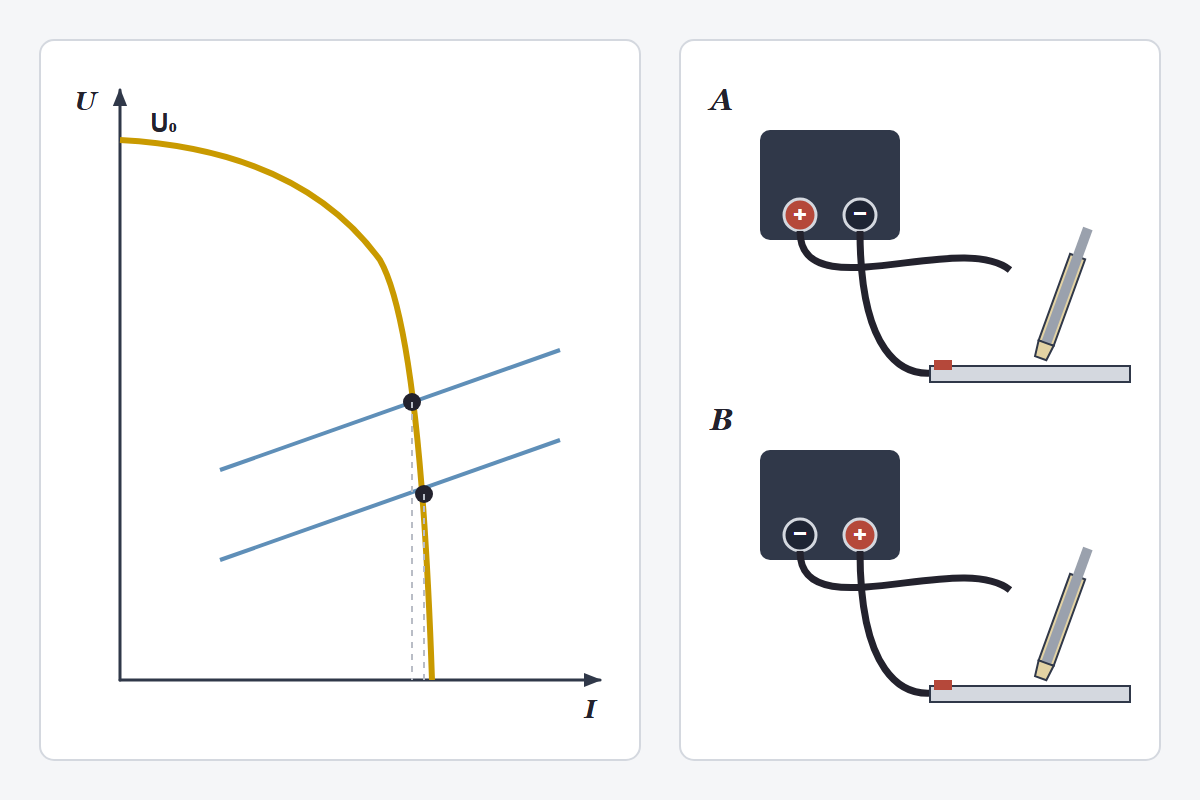
A la izquierda, la curva de una fuente de corriente constante (dorada) y dos largos de arco (azules): aunque el arco cambie mucho de largo, la corriente cambia poco. U₀ es la tensión de vacío. A la derecha, A electrodo al positivo y B electrodo al negativo.
Entre la pinza y la masa de una soldadora de electrodo encendida, sin soldar, puede haber 70 u 80 voltios. Apenas se enciende el arco, la tensión cae a unos 20 a 25. Esa caída es la firma de una fuente de corriente constante, y explica casi todo sobre la máquina.
En pocas palabras: la fuente de electrodo fija la corriente que se elige con la perilla y deja que la tensión se acomode al largo del arco. Puede entregar corriente alterna o continua; con continua, el electrodo va al positivo o al negativo según el tipo y lo que se busque. Y por dentro puede ser un transformador, un transformador con rectificador, un inversor o un generador movido por un motor. El resto de la lección desarrolla cada punto.
La curva de la fuente cae casi en vertical. Si la mano del soldador alarga el arco, la tensión sube y la corriente apenas baja; si lo acorta, pasa lo contrario. Así el calor que entra en la pieza depende de la perilla y no de los temblores del pulso, que es lo que necesita un proceso manual. La norma IEC 60974-1 toma como tensión convencional de carga para electrodo 20 V más 0,04 V por ampere: a 150 A, unos 26 V.
La tensión de vacío, la del arranque, tiene que ser alta para que el arco encienda y se sostenga. Es también la que da la patada si alguien toca la pinza con los guantes mojados. Las fuentes con reductor de tensión (VRD) la bajan a unos pocos voltios mientras no se suelda, y conviene pedirlas para trabajar en lugares húmedos o dentro de recipientes.
Con alterna, el arco se apaga y se vuelve a encender cien veces por segundo con la red de 50 Hz, así que hacen falta electrodos con revestimiento preparado para eso y una tensión de vacío más alta. A cambio, no sufre el soplo magnético, que desvía el arco con continua cerca de los extremos de las chapas. Con continua el arco es más suave y estable y sirve cualquier electrodo. Con el electrodo al positivo, que en el taller muchos llaman polaridad inversa, los básicos y los celulósicos penetran más. Con el electrodo al negativo, la polaridad directa, el electrodo funde más rápido y la pieza recibe menos calor, útil en chapa fina. El envase de cada electrodo dice qué corriente y qué polaridad admite.
El transformador de soldar es la máquina más simple: solo alterna, robusta, barata y pesada. Cualquiera que la haya cargado para llevarla a la obra sabe cuánto cobre tiene adentro. Con un rectificador se convierte en una fuente de continua. Los inversores rectifican la red, la cortan a alta frecuencia y usan un transformador mucho más chico, así que una de 200 A se lleva con una mano. Además suman funciones electrónicas: arranque en caliente para encender sin pegarse, fuerza de arco que sube la corriente cuando el arco se acorta, y antipegado, que corta la corriente si el electrodo queda soldado a la pieza. Las motosoldadoras, con un motor a explosión que mueve un generador, son las de las obras sin red eléctrica.
Hay una costumbre de obra que conviene cortar de raíz: dejar la pinza con el electrodo puesto apoyada sobre la estructura mientras se acomoda la pieza. El electrodo toca, salta un arco donde no corresponde y queda una quemadura que puede ser el comienzo de una fisura. La pinza se cuelga, aislada, o se saca el electrodo.
El electrodo más grueso que se va a usar manda. Para trabajar con 2,5 y 3,2 mm alcanza una fuente de unos 150 a 160 A; para quemar electrodos de 4 mm durante horas hace falta una de 200 A o más con un ciclo de trabajo generoso a esa corriente, que es el dato que se mira, como en el curso MIG-MAG. La alimentación también cuenta: un inversor monofásico de 220 V resuelve bien la herrería y el mantenimiento, y los trabajos pesados piden una fuente trifásica de 380 V o una motosoldadora, que además suele tener tomas para enchufar una amoladora.
Los cables completan el equipo. Su sección crece con la corriente y con el largo: en una obra, donde la pinza puede quedar a veinte o treinta metros de la máquina, un cable fino calienta, pierde tensión y deja un arco flojo. Como referencia, 25 mm² sirven para unos 200 A en tramos cortos, y con tramos largos conviene pasar a la medida siguiente. La pinza y la masa, con sus conexiones firmes, entran en la misma cuenta.
Ahora que sabés de dónde salen, esos 70 u 80 voltios de vacío ya no son un número del catálogo: son la razón para soldar con los guantes secos y para pedir una fuente con reductor cuando el trabajo es dentro de un tanque. Más sobre el tema en la lección 1, la diferencia con la fuente de tensión constante en la lección 3 del curso MIG-MAG y cómo empezó todo en la lección 2 del curso.
Pensá la respuesta antes de abrirla.
La corriente. La tensión se acomoda al largo del arco: si el arco se alarga, sube la tensión y la corriente casi no cambia.
Es la tensión entre pinza y masa sin soldar, de unos 50 a 80 V. Hace falta para encender el arco y es la que puede dar una descarga con guantes mojados.
No sufre soplo magnético, que con continua desvía el arco cerca de los extremos de las chapas.
Sube la corriente cuando el arco se acorta, para que el electrodo no se apague ni se pegue.
Montamos y soldamos en el lugar, con electrodo y con el equipo que pide cada trabajo.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
