31 de octubre de 2026 · Indumor
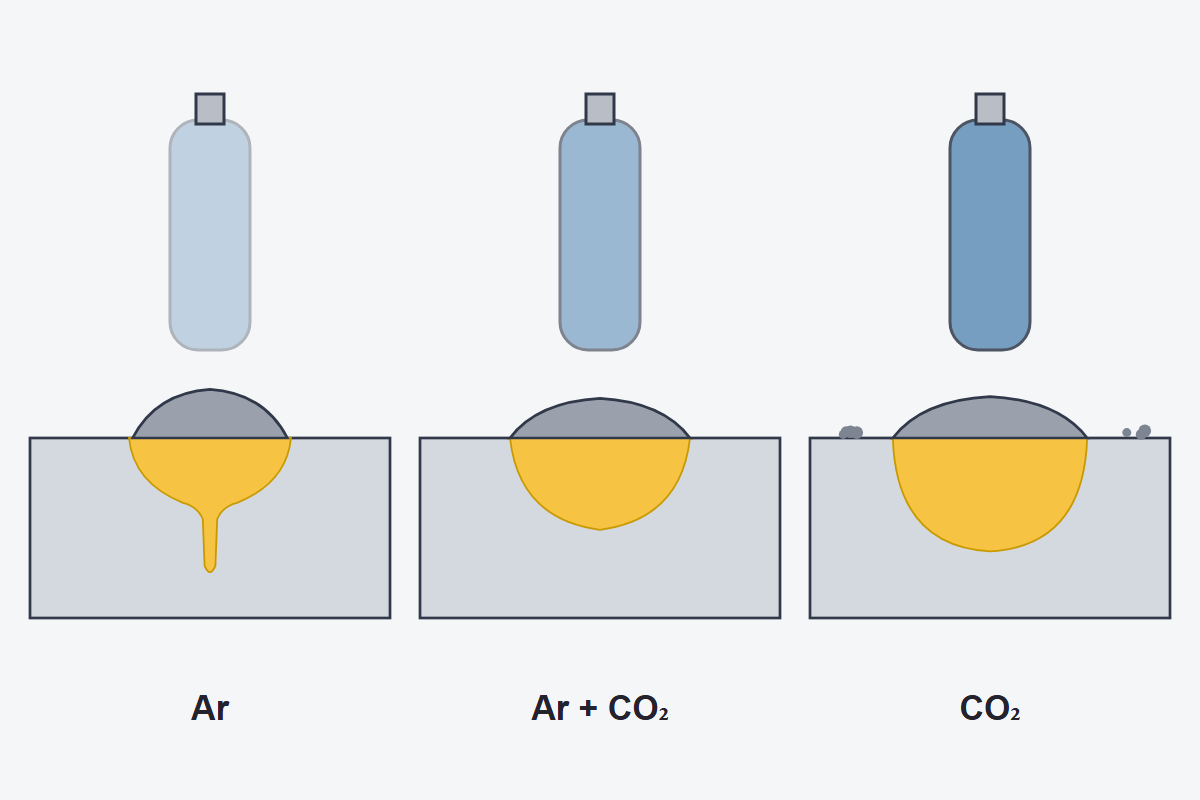
Forma de la penetración según el gas, en cortes de cordón: con argón, un dedo angosto en el centro; con argón y CO₂, una forma redondeada; con CO₂ puro, ancha y profunda, con salpicaduras alrededor.
Casi uno de cada cien litros del aire que respirás es argón: el 0,93 %. De ahí sale el gas que protege la mayoría de los cordones MIG, separado del aire en plantas que lo enfrían hasta volverlo líquido. Que sea abundante no quiere decir que dé lo mismo cuál se usa. Estas son las nueve cosas que conviene saber del gas antes de abrir el regulador.
El metal fundido es una esponja. El oxígeno del aire lo oxida, el nitrógeno se disuelve y al enfriarse forma poros y nitruros que vuelven frágil la unión, y la humedad aporta hidrógeno. La tobera sopla un chorro que aparta todo eso del baño y de la punta del alambre mientras están calientes. Si el chorro falla, aunque sea por una corriente de aire, el cordón se llena de poros.
Un gas inerte, como el argón o el helio, no reacciona con el metal. Uno activo sí: el CO₂ se parte en el arco en monóxido de carbono y oxígeno, y ese oxígeno participa. Parece una desventaja y en el acero no lo es, porque un poco de gas activo estabiliza el arco, hace que el baño moje los bordes y mejora la forma del cordón. Por eso el acero al carbono se suelda en MAG y el aluminio, que no tolera nada de oxígeno, en MIG.
El argón se ioniza con facilidad, así que el arco enciende fácil y es estable. Conduce mal el calor, y el arco queda con un núcleo muy caliente y angosto: con argón puro, la penetración en spray tiene forma de dedo, profunda en el centro y floja a los costados. Es más pesado que el aire, protege bien en posición plana y por la misma razón se junta en fosos y tanques, un riesgo que tratamos en la lección 11. Solo, se usa en aluminio y en aleaciones de cobre; en acero casi siempre va mezclado.
El CO₂ es el gas más barato y el que más penetra. Al disociarse en el arco absorbe calor y lo devuelve al recombinarse sobre el baño, y eso da una penetración ancha y profunda. El precio es un arco más áspero, con más salpicadura, y la imposibilidad de llegar al spray: con CO₂ se suelda en cortocircuito o en globular. Su oxígeno se lleva parte del silicio y del manganeso del alambre, que aparecen como islas de vidrio marrón sobre el cordón, y por eso los alambres para MAG traen esos elementos de más. Viene líquido en el cilindro, y a caudales altos el regulador se congela si no tiene calefactor.
Son el término medio y el estándar del taller de estructuras. Con más de 15 y hasta 25 % de CO₂, la mezcla suelda bien en cortocircuito, moja mejor que el argón solo y salpica bastante menos que el CO₂ puro. Con menos CO₂, alrededor de un 8 a 10 %, el spray y el pulsado salen más fácil y con menos salpicadura todavía, a cambio de un poco menos de penetración en los bordes. Para el spray, la mezcla tiene que llevar por lo menos un 80 a 85 % de argón; las fuentes no coinciden en la cifra exacta.
Un poco de oxígeno, del 1 al 5 %, también estabiliza el arco del argón y se usa en spray sobre acero y sobre inoxidable. En inoxidable se cuida que la parte activa sea muy chica, porque el carbono del CO₂ puede pasar al metal y los grados bajos en carbono (los que terminan en L) dejarían de serlo. El helio es lo opuesto al argón: conduce mucho calor, da un arco más caliente y un baño más ancho, y permite ir más rápido en aluminio y cobre gruesos. Es caro y escaso, así que se reserva para cuando hace falta.
La norma ISO 14175 clasifica los gases con una letra y un número. I1 es argón puro; C1, CO₂ puro; las mezclas de argón con CO₂ van en el grupo M2: la M20 lleva de más de 5 a 15 % de CO₂ y la M21, la más común en estructuras, de más de 15 a 25 %. Un procedimiento escrito tiene que decir el gas con su designación, porque cambiarlo cambia la soldadura. En la etiqueta del cilindro la mezcla suele aparecer como 80/20 u 82/18, que son M21; una 85/15, aunque muchos la llamen igual, ya es M20.
Una regla práctica de taller dice que el caudal, en litros por minuto, ronda diez veces el diámetro del alambre en milímetros: unos 10 a 12 L/min para alambre de 1 a 1,2 mm en cortocircuito, y algo más con toberas grandes y en spray. Abrir el caudalímetro a 30 litros por minuto «por las dudas» es una forma bastante cara de meter aire en el baño, porque el chorro se vuelve turbulento y arrastra lo que tenía que apartar. Lo que sí rompe la protección es el viento. El código AWS D1.1 no admite soldar con gas cuando el viento sobre la unión supera los 8 km/h, salvo que se proteja la zona.
Las pérdidas también cuentan. Una manguera fisurada o un acople flojo dejan escapar gas toda la noche si el cilindro queda abierto, y meten aire en la línea mientras se suelda.
En chapa fina de acero al carbono, de 1 a 4 mm, una M21 en cortocircuito resuelve casi todo: penetra lo suficiente, salpica poco y perdona una mano que todavía no está firme. Para estructuras de 8 mm para arriba que se pueden soldar en plano conviene una mezcla con menos CO₂, que entra en spray con menos corriente y deja menos limpieza; si además hay que soldar en vertical, la misma mezcla sirve para el pulsado. El CO₂ puro tiene sentido cuando se busca penetración barata en piezas que igual se van a amolar o pintar, siempre que se acepte el tiempo de sacar salpicadura. En inoxidable va argón con 2 % de CO₂ o con 1 a 2 % de oxígeno. En aluminio, argón puro, y argón con helio cuando el espesor pasa de unos 10 mm.
La cuenta del costo engaña. El metro cúbico de CO₂ cuesta bastante menos que el de mezcla, pero el gas es una parte chica del costo de cada metro de soldadura: la mano de obra pesa mucho más, y la hora que se va amolando salpicadura se come la diferencia. Un último detalle de pañol: los cilindros no se vacían hasta el final, porque con la presión en cero puede entrar aire y humedad, y el próximo llenado arranca contaminado.
La guía de gases de soldadura y corte tiene el resto de los gases del taller, y en otra de las guías se cuenta cómo se empezó a separar el aire.
Si nos encargás una pieza y no sabés qué gas pedir en el procedimiento, lo definimos con vos al cotizar, sin costo. En Indumor soldamos acero al carbono con mezcla de argón y CO₂ y elegimos la proporción según el espesor y la transferencia.
Pensá la respuesta antes de abrirla.
Porque en el acero un poco de oxígeno o CO₂ estabiliza el arco y mejora cómo moja el baño; el aluminio, en cambio, se oxida enseguida y no tolera nada de gas activo.
Forma de dedo: profunda y angosta en el centro y floja a los costados, porque el arco de argón tiene un núcleo muy caliente y angosto.
Una mezcla de argón con más de 15 y hasta 25 % de CO₂, como la 82/18, la más usada para soldar estructuras de acero al carbono.
Porque el chorro se vuelve turbulento y arrastra aire hacia el baño en lugar de apartarlo.
Lo definimos con vos al cotizar, según el material, el espesor y la transferencia.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
