31 de octubre de 2026 · Indumor
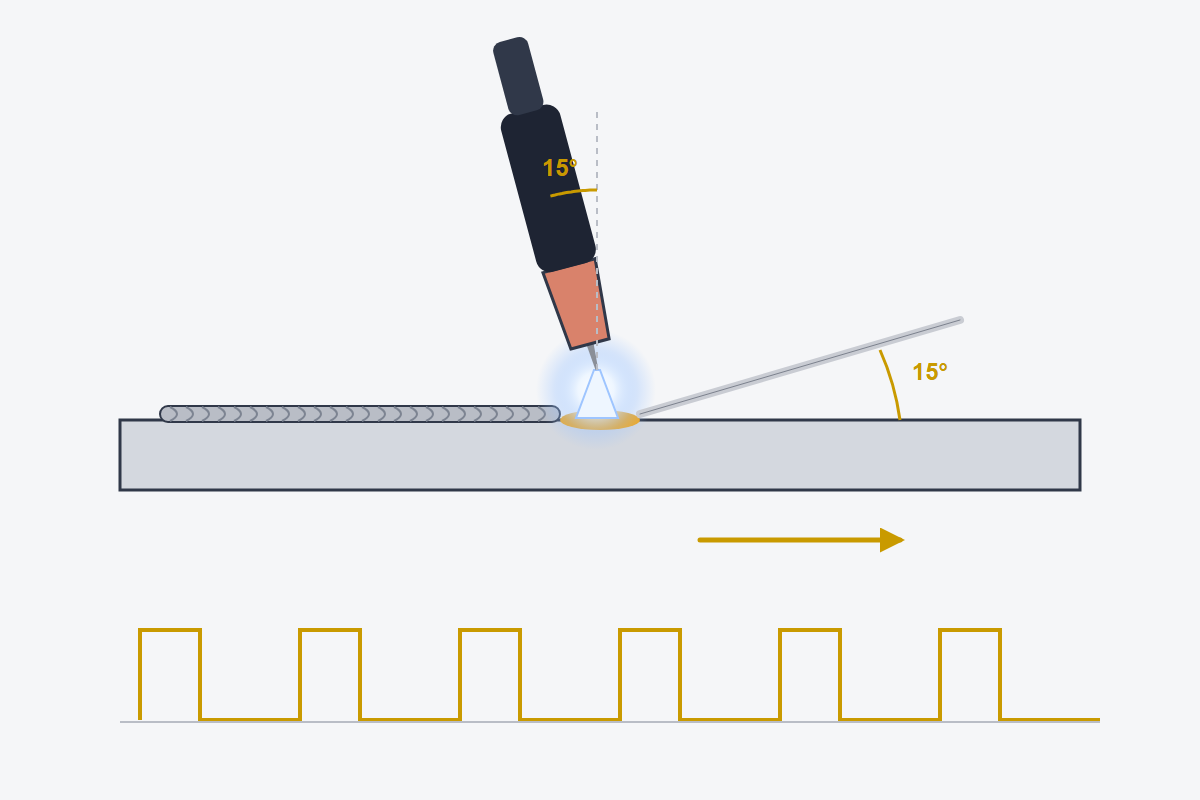
En el dibujo: la torcha inclinada unos 15° hacia donde avanza, la varilla entrando por el borde delantero del baño, a unos 15° de la chapa, y el arco corto, de un largo parecido al diámetro del tungsteno. Abajo, la corriente pulsada: picos y base.
¿Cuántos amperes hacen falta para soldar una chapa de 2 mm de acero con TIG? Una regla vieja del oficio dice que un ampere por cada milésima de pulgada, que en milímetros son unos 40 A por milímetro: unos 80 A para esa chapa. Es un punto de partida, no una receta, y lo que sigue explica por qué.
Esa regla vale para acero al carbono en continua al negativo. El inoxidable conduce peor el calor y se conforma con algo menos; el aluminio conduce mucho mejor y en alterna pide bastante más. La posición también cuenta: en vertical y sobre cabeza se baja la corriente para que el baño no se caiga.
El arco se mantiene corto, de un largo parecido al diámetro del tungsteno. Un arco largo se abre, pierde fuerza, calienta de más y deja entrar aire. La torcha va inclinada entre 10 y 20° hacia donde avanza, y la varilla entra por el frente del baño, a unos 15 o 20° de la chapa. La velocidad de avance es baja comparada con el MIG: en una chapa de 2 mm, un cordón de TIG avanza más o menos entre 10 y 25 centímetros por minuto. Por eso el aporte térmico se cuida: con 12 V, 115 A y 90 mm por minuto, y el rendimiento de 0,6 que se le asigna al TIG, da 0,55 kJ por milímetro. Bajar la velocidad lo sube enseguida.
El pulsado agrega una herramienta. Con pulsos lentos, de uno o dos por segundo, el baño crece en el pico y se enfría en la base, y el soldador sincroniza la varilla con el pulso: gran ayuda en chapa fina y en vertical. Con pulsos muy rápidos, de cientos por segundo, el arco se vuelve más angosto y firme. Las fuentes de inversor permiten las dos cosas.
En el taller, la técnica empieza antes del arco. Se apoya la mano o el meñique sobre la pieza o sobre un apoyo, porque el pulso tiembla menos cuando la mano descansa, y se busca una posición en la que se pueda recorrer todo el cordón sin cambiar de postura. Primero se puntea la pieza, con puntos chicos y en un orden que equilibre la deformación.
Después, la secuencia. Se enciende, se espera a que se forme el baño y recién entonces se agrega la varilla, con toques cortos en el borde delantero. Entre toque y toque la varilla se retira apenas, pero su punta caliente sigue dentro del gas: si sale al aire, se oxida y entra sucia en el cordón siguiente. La torcha avanza parejo. Al final, la rampa de bajada achica el baño y el gas sigue unos segundos sobre el cráter.
Los mismos errores aparecen en casi todos los que empiezan. El arco largo, porque da miedo tocar la pieza con el tungsteno. La varilla metida en el arco en lugar de apoyarla en el borde del baño, que la funde en gotas que caen salpicadas. La torcha que se aleja de la pieza cada vez que la otra mano agrega metal. La torcha demasiado vertical, que deja el baño debajo del tungsteno y no adelante. Y el pie quieto en el pedal: la corriente es una herramienta para usar durante todo el cordón, no un valor que se fija al principio. Y otro más: inclinar tanto la torcha que el gas sopla de costado y deja el baño sin protección.
El ritmo de toque y avance es lo que deja las aguas parejas del cordón TIG. Se aprende en chapa de descarte. Con horas. Muchas horas.
En TIG se puntea con poca corriente y sin varilla o con muy poca, puntos chicos que después el cordón funde sin dejar bultos. En chapa fina, los puntos van cerca entre sí y se colocan alternando de un extremo al otro, para que la pieza no se abra mientras se arma. El cordón también se planifica: se suelda en tramos cortos y alternados cuando la pieza tiende a moverse, y se empieza por el centro de una unión larga hacia los extremos. La deformación se controla antes de que aparezca, no después.
¿Por qué la misma regulación da cordones distintos en dos manos? Porque en TIG la mano decide casi todo: el largo del arco, la velocidad, cuánto y cuándo entra la varilla. La máquina pone la corriente; el resto es oficio.
Pensá la respuesta antes de abrirla.
Unos 120 A, según la regla de 40 A por milímetro en continua al negativo; es un punto de partida.
Corto, parecido al diámetro del tungsteno.
Porque si sale al aire se oxida, y esa punta sucia entra en el cordón en el toque siguiente.
Para que el baño crezca en el pico y se enfríe en la base, y sincronizar la varilla con el pulso: ayuda en chapa fina y en vertical.
Reservá con tiempo la soldadura TIG de tus cañerías de inoxidable.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
