31 de octubre de 2026 · Indumor
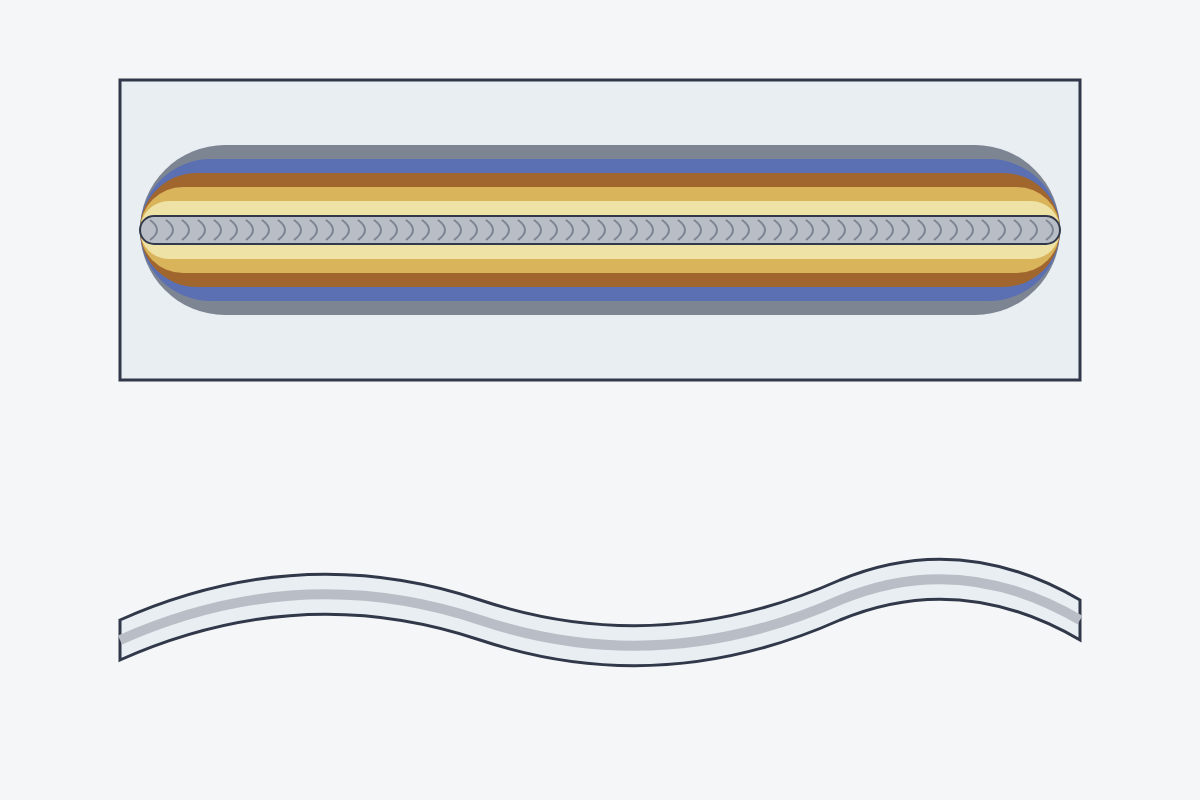
Arriba, las bandas de color que deja el calor junto al cordón: plateado, pajizo, marrón, azul y gris, de menos a más oxidación. Abajo, una chapa de inoxidable deformada por exceso de calor.
Un tanque recién pulido espera en el piso del taller, brillante como un espejo, y alrededor nadie usa la amoladora de las piezas de acero común. Las piedras y los cepillos de inoxidable tienen su propio cajón, las mesas tienen cubierta, y quien viene de la sección de estructuras se cambia los guantes antes de tocar algo. Parece exagerado hasta que se ve una mancha de óxido que aparece semanas después sobre un inoxidable impecable, justo donde alguien apoyó una herramienta con limaduras de hierro. Soldar inoxidable con TIG es, antes que nada, una disciplina.
El inoxidable austenítico, el de los AISI 304 y 316, conduce el calor unas tres veces peor que el acero común y se dilata alrededor de un 50 % más. El calor se queda cerca del cordón y la pieza se deforma más. Por eso se suelda con poco aporte térmico: cordones cortos, puntos chicos y bien repartidos, secuencias alternadas y una temperatura entre pasadas que muchos procedimientos limitan a unos 150 °C. Y por eso se usan los grados L, de bajo carbono, que no forman carburos de cromo en la zona caliente y no quedan sensibles a la corrosión.
El inoxidable se desarrolló a comienzos del siglo XX, entre laboratorios de Alemania e Inglaterra, y desde entonces su punto débil es el mismo: perder el cromo de la superficie. Todo lo que sigue apunta a cuidarlo.
Los austeníticos son los más fáciles de soldar y los más comunes en alimentos, química y arquitectura: con la varilla correcta y el calor controlado, la unión queda sana. Los ferríticos, como el AISI 430, se usan en equipos y piezas decorativas; con mucho calor el grano crece y la zona del cordón se vuelve frágil, así que piden todavía menos aporte térmico. Los dúplex, como el 2205, combinan las dos estructuras y resisten muy bien los cloruros, pero hay que mantenerse dentro de una ventana de calor: ni poco ni mucho, con una varilla propia y gases con nitrógeno. Los martensíticos, como el 410 o el 420 de cuchillos y válvulas, son otro mundo: endurecen al enfriarse, piden precalentamiento y tratamiento térmico después, y casi nunca se sueldan sin un procedimiento específico.
Veredicto: para la gran mayoría de los trabajos, austenítico con varilla L y calor bajo. Ferrítico con cuidado y dúplex solo con procedimiento escrito.
En chapas de uno o dos milímetros, el inoxidable se mueve con solo mirarlo. Las herramientas son conocidas: barras de cobre debajo o a los lados de la junta, que sacan calor; prensas que sostienen la pieza hasta que se enfría; cordones cortos y alternados; el pulsado lento, que deja enfriar el baño entre pulso y pulso; y la menor corriente que permita fundir bien los bordes. Cuando la unión es a tope y se puede, una pasada sin varilla con la junta bien cerrada deja un cordón chato y casi sin aporte térmico extra.
Cuando un soporte de acero al carbono se suelda a un tanque de inoxidable, la varilla es ER309L y el cordón se mezcla con los dos metales; conviene que la mayor parte del aporte quede del lado del inoxidable y que la pieza de carbono no toque el producto. Si la pieza va a estar a la intemperie, la zona de acero al carbono se pinta hasta un poco por encima del cordón, para que el óxido no corra sobre el inoxidable. La inspección arranca por la vista: color, forma y penetración de la raíz, que en tubos se mira con un boroscopio. Para las fisuras superficiales se usan tintas penetrantes, y en uniones exigidas, radiografía.
El calor deja junto al cordón bandas de color, una capa de óxido que tiene menos cromo que el acero de abajo. En una pieza que va a estar en contacto con alimentos o con corrosivos, esa coloración se quita con una pasta o un baño de decapado y después se pasiva, para que la superficie recupere su capa protectora. Esa capa se forma sola en contacto con el aire si la superficie está limpia; el pasivado químico la acelera y la deja pareja. Por dentro, la purga evita que se forme la coloración. Los cepillos y las piedras de acero al carbono nunca tocan el inoxidable, y las limaduras de hierro que caen sobre él se limpian enseguida.
¿Tenés equipos o cañerías de inoxidable y querés que queden como deben? Contanos el uso y te decimos cómo los soldaríamos en Indumor. Para seguir: la lección 6, sobre la purga; la guía de decapado y pasivado, la de inoxidable 304 o 316, la historia del acero inoxidable y la soldadura de inoxidable en el taller.
Pensá la respuesta antes de abrirla.
Porque conduce el calor unas tres veces peor y se dilata alrededor de un 50 % más: el calor se queda cerca del cordón.
Tienen bajo carbono y no forman carburos de cromo en la zona caliente, así que no quedan sensibles a la corrosión.
Quitarla con decapado y después pasivar, para que la superficie recupere su capa protectora.
Mantener el aporte térmico dentro de una ventana, ni poco ni mucho, con su varilla propia y gases con nitrógeno, siguiendo un procedimiento escrito.
Los soldamos con TIG, purga y decapado cuando el servicio lo pide.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
