31 de octubre de 2026 · Indumor
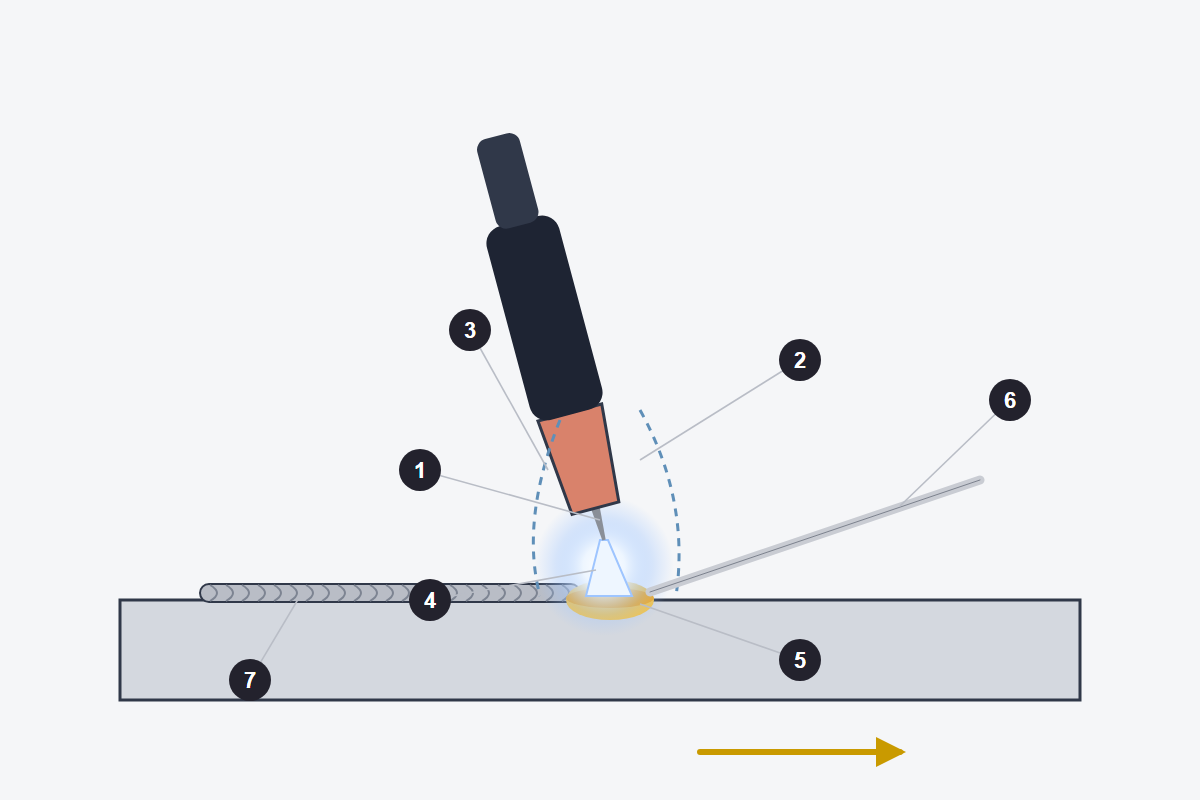
En el dibujo: 1 electrodo de tungsteno, que no se funde, 2 boquilla cerámica, 3 gas de protección, 4 arco, 5 baño fundido, 6 varilla de aporte que entra por delante, 7 cordón.
El tungsteno se funde a unos 3.400 °C, la temperatura más alta de todos los metales. Esa propiedad es la que hace posible el TIG: un arco que sale de un electrodo que no se gasta, protegido por gas inerte, mientras la otra mano agrega el metal de aporte solo cuando hace falta. Es el proceso más limpio y más controlable de los que se usan en un taller.
La torcha sostiene un electrodo de tungsteno rodeado por una boquilla, casi siempre cerámica, por donde sale argón. Se enciende el arco entre la punta del tungsteno y la pieza, el arco funde un baño chico y la mano libre acerca una varilla de aporte al borde del baño. El calor y el metal de aporte se manejan por separado: el soldador puede fundir sin agregar metal, agregar mucho o poco, e ir tan despacio como haga falta. La fuente trabaja a corriente constante, como la de electrodo, y muchas veces la corriente se regula en el momento con un pedal. La norma ISO 4063 lo numera como proceso 141 y los códigos norteamericanos lo llaman GTAW.
Cuando se funde sin varilla, solo con los bordes de la pieza, se habla de TIG autógeno; cuando la torcha va montada en un carro o en un cabezal que gira alrededor de un tubo, de TIG mecanizado u orbital. Es también el proceso de los espesores más finos, desde unas pocas décimas de milímetro, donde cualquier otro arco perfora.
Frente al MIG-MAG, el TIG pierde en velocidad por mucho. Deposita una fracción de los kilos por hora, pide las dos manos y a veces un pie, y necesita un soldador con más horas de práctica. Para llenar juntas gruesas de acero al carbono en un taller de estructuras no tiene sentido.
Gana donde importa la calidad de cada centímetro. No salpica, no deja escoria y el cordón sale limpio y parejo. Suelda chapas muy finas sin perforarlas, raíces de cañerías con penetración completa y metales difíciles: inoxidable, aluminio, cobre, titanio. En la industria alimenticia, en las cañerías de proceso y en todo lo que va a una inspección exigente, la raíz suele ser TIG aunque el resto de la junta se llene con otro proceso.
Producción en acero al carbono, MIG-MAG. Inoxidable sanitario, aluminio fino, raíces de cañerías y piezas donde el aspecto cuenta, TIG. Y muchas veces los dos en la misma unión: raíz en TIG y relleno en MIG o electrodo. En muchos talleres conviven los tres procesos, cada uno en lo suyo.
El TIG nació en la aviación de los años cuarenta para soldar magnesio, y hoy suelda desde tanques de leche hasta cuadros de bicicleta. Cuando veas un cordón de inoxidable con aguas parejas, como monedas apiladas, ya sabés con qué se hizo y cuánto oficio hay detrás. Para seguir: la historia del TIG, el curso MIG-MAG, la comparación de MIG, TIG y electrodo, la guía de decapado y pasivado y lo que soldamos con TIG en Indumor.
Pensá la respuesta antes de abrirla.
Porque el tungsteno tiene el punto de fusión más alto de los metales, unos 3.400 °C, y el arco no llega a fundirlo si se usa bien.
Que el soldador puede fundir sin agregar metal, agregar lo justo e ir tan despacio como pida la pieza, algo clave en chapa fina y en raíces.
En productividad: deposita muchos menos kilos por hora y pide más oficio.
Porque el TIG da una raíz limpia y de penetración completa, y el resto de la junta se llena más rápido con MIG o electrodo.
Soldamos con TIG cuando la unión pide limpieza y control.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
