2 de noviembre de 2026 · Indumor
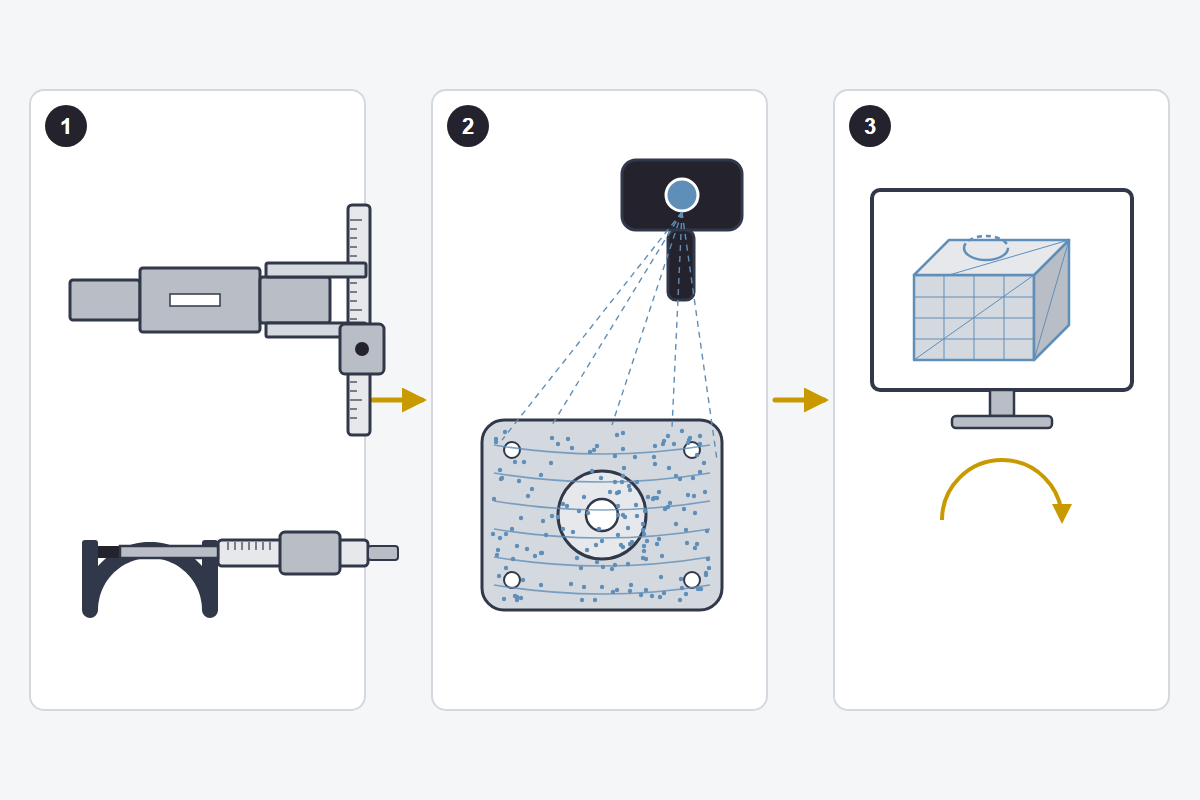
1 Calibre y micrómetro · 2 Escáner 3D y nube de puntos · 3 Modelo CAD.
Son las siete de la mañana en una planta de alimentos balanceados y la peletizadora está abierta sobre el piso, con la matriz afuera, los rodillos sobre un pallet y el reductor todavía colgado de la grúa. Dos personas del taller dan vueltas alrededor con un calibre, una cinta, un cuaderno cuadriculado y un teléfono que no para de sacar fotos. En tres horas la máquina tiene que estar armada de nuevo, y en esas tres horas hay que llevarse todo lo que haga falta para fabricar la próxima. Eso es un relevamiento, y la pregunta de siempre es con qué herramienta se hace.
En los papeles. Cinta métrica para los largos, calibre con apreciación de 0,02 mm para diámetros y espesores, micrómetro de 0,01 mm donde hay un ajuste, goniómetro para los ángulos, comparador con base magnética para los descentrados, plantillas de radios y de roscas, y un nivel de precisión. Con ese equipo, que entra en una caja, se releva cualquier pieza mecanizada.
Con la pieza en la mano. Lo que no dice el manual es el orden. Primero se mide en posición, antes de desarmar, los juegos entre eje y buje, la alineación de las poleas, la distancia entre centros. Esos números desaparecen apenas se afloja el primer bulón. Después, con cada pieza suelta, se hace el croquis acotado en el momento, no al día siguiente, y cada foto lleva algo de escala al lado, una regla o el calibre abierto en una medida conocida. Un croquis sin cotas, a la semana, es un dibujo.
En los papeles. Un escáner de luz estructurada o láser de mano recorre la pieza y devuelve una nube de millones de puntos que se convierte en una malla de triángulos, un archivo STL. La precisión típica va de centésimas a décimas de milímetro según el equipo. Sirve para carcasas, cuerpos de bomba, álabes, cualquier superficie curva que con un calibre saldría mal.
Con la pieza en la mano. La malla no es un plano. Un STL es una cáscara de triángulos; para fabricar hay que modelarlo en CAD encima, reconstruyendo cilindros, planos y agujeros con medidas redondas y tolerancias. Ese trabajo de ingeniería suele llevar más horas que el escaneo mismo. Las superficies brillantes o negras se escanean mal, así que se les pasa un revelador en aerosol que después hay que limpiar. Es un laburo de hormiga. Para un eje o un piñón, el escáner es un lujo innecesario y el micrómetro gana por lejos.
En los papeles. Para una tolva de seis metros, una estructura o el layout de una planta entera, la fotogrametría arma un modelo a partir de cientos de fotos tomadas alrededor del objeto, y una estación total o un láser tracker miden puntos a decenas de metros con precisión de milímetros.
Con la pieza en la mano. En una planta, lo que más se usa sigue siendo la cinta de 30 m, el distanciómetro láser y muchas fotos. La estación total aparece cuando hay que replicar las bases de una línea con muchas máquinas alineadas, y ahí vale cada peso.
Todo termina en el mismo lugar, un modelo 3D, un plano de conjunto, los planos de pieza con sus tolerancias y una lista de materiales con el acero y el tratamiento de cada una. Esa documentación es la que entra al taller y la que te queda para el repuesto siguiente. Cómo se mide una pieza gastada sin copiar el desgaste está en repuestos sin planos, y el proceso completo, desde el objetivo hasta la copia probada, en cómo se copia una máquina.
En una frase: calibre y micrómetro para lo mecanizado, escáner para lo curvo, estación total para lo grande, y todo medido en posición antes de desarmar. Si tenés una máquina para relevar, en Indumor vamos con las herramientas que correspondan y volvemos con los planos; el detalle del servicio está en ingeniería inversa industrial.
Decinos qué es y dónde está: vamos con calibre, escáner o estación total y volvemos con los planos.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
