31 de octubre de 2026 · Indumor
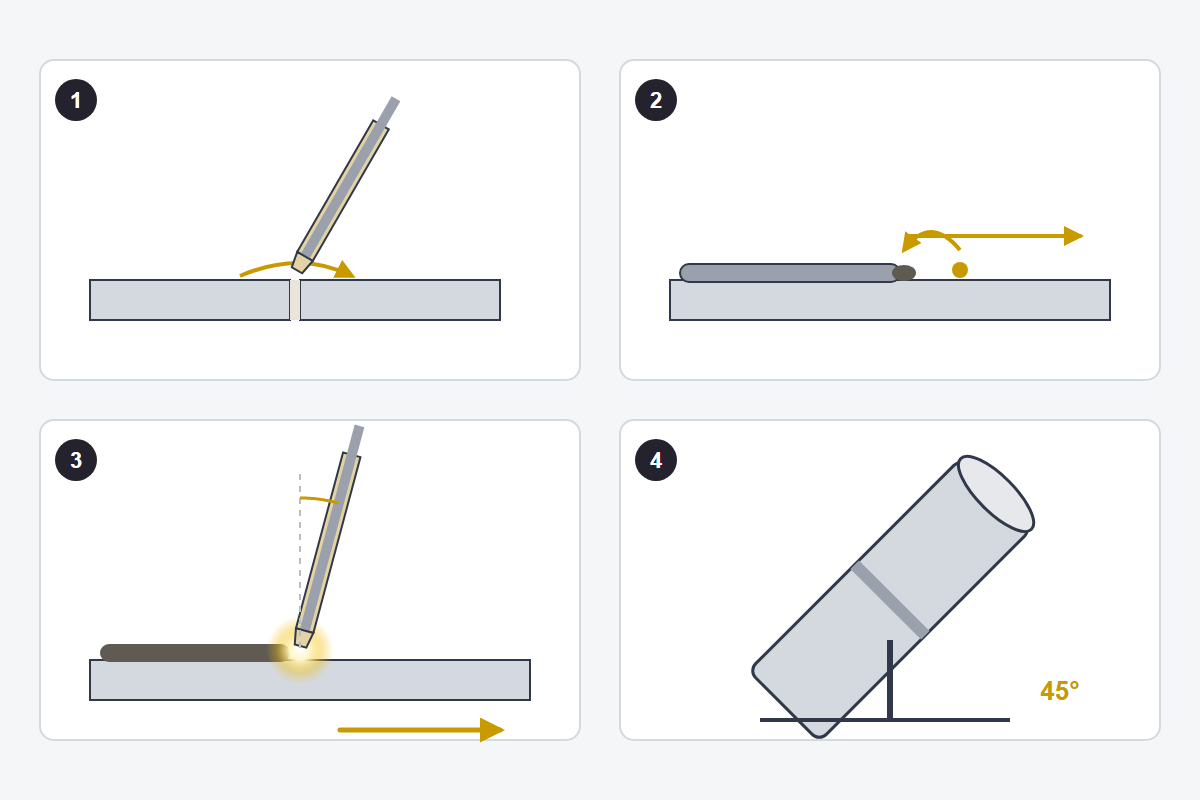
En el dibujo: 1 encendido raspando dentro de la junta, 2 empalme: se enciende delante del cráter y se vuelve, 3 ángulo de arrastre de 10 a 20°, 4 cañería fija a 45°, la posición 6G.
«Ese golpe de arco también se repara.» Lo dice el inspector señalando una marca chiquita al costado del cordón, donde alguien encendió el electrodo raspando la chapa. Encender bien es la primera técnica del electrodo y la que más se descuida. Estas son siete claves que separan un cordón de oficio de uno de compromiso.
El arco se enciende raspando la punta como un fósforo o con golpecitos, pero siempre dentro de la junta, en un lugar que el cordón va a cubrir. Un golpe de arco sobre la chapa deja un punto que se calentó y se enfrió de golpe, duro y con microfisuras, y en aceros de alta resistencia puede ser el comienzo de una rotura.
Encendido el arco, se acerca el electrodo hasta un largo parecido al diámetro del núcleo y se lo sostiene así, bajando la mano a medida que se consume. Es el gesto que más práctica pide.
Arrastrando, con 10 a 20° hacia atrás, para que la escoria quede detrás del baño. En vertical ascendente el electrodo apunta levemente hacia arriba.
Cuando se termina un electrodo, el nuevo se enciende unos 10 mm delante del cráter, se vuelve hasta el cráter para fundirlo y recién ahí se sigue avanzando. Encender sobre el cráter frío deja poros y falta de fusión, sobre todo con básicos.
Con básicos se oscila poco, no más de dos o tres veces el diámetro del electrodo; cordones más anchos se hacen con varias pasadas. Una oscilación ancha enfría el baño y deja escoria atrapada en los costados.
En vertical, los básicos se sueldan ascendente, con un leve zigzag o un triángulo y una pausa en cada borde. Los celulósicos permiten la vertical descendente, rápida, que es la clásica de las cañerías. Sobre cabeza se baja la corriente, se mantiene el arco bien corto y se hacen cordones angostos. No hay con qué darle: cada posición se aprende en la probeta.
Una cañería se puede soldar girándola (1G), con el eje vertical (2G), horizontal y fija, recorriendo todas las posiciones alrededor (5G), o fija e inclinada a 45° (6G). Esta última es la prueba más exigente y por eso califica para casi todas las posiciones. Las probetas típicas son de diámetros como 168,3 mm, el exterior de una cañería de 6 pulgadas.
En 5G la cañería no se mueve, así que el soldador sí: se suelda desde abajo hacia arriba por cada lado, de las seis a las doce como en un reloj, en ascendente con básicos o en descendente con celulósicos, y la postura cambia varias veces alrededor del caño. En aceros de alta resistencia, algunos procedimientos directamente prohíben los golpes de arco fuera de la junta.
Si tenés estructura para reparar o para montar, te revisamos el plano sin costo para ver qué uniones conviene soldar en taller y cuáles en el lugar. Para seguir leyendo: cómo se regula la corriente, las posiciones PA a PG del curso MIG-MAG, la guía de defectos de soldadura, la de distorsión y nuestro servicio de soldadura en obra en Indumor.
Pensá la respuesta antes de abrirla.
Porque el golpe de arco deja un punto duro y con microfisuras que puede iniciar una rotura; si pasa, se repara.
Se enciende unos 10 mm delante del cráter, se vuelve hasta el cráter para fundirlo y desde ahí se sigue.
Poco: no más de dos o tres veces su diámetro. Lo que haga falta de ancho se completa con más pasadas.
Una cañería fija e inclinada a 45°: obliga a soldar en todas las posiciones en una misma probeta, por eso califica para casi todas.
Revisamos el plano y te proponemos qué soldar en taller y qué en obra.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
