Actualizada el 2 de noviembre de 2026 · Indumor
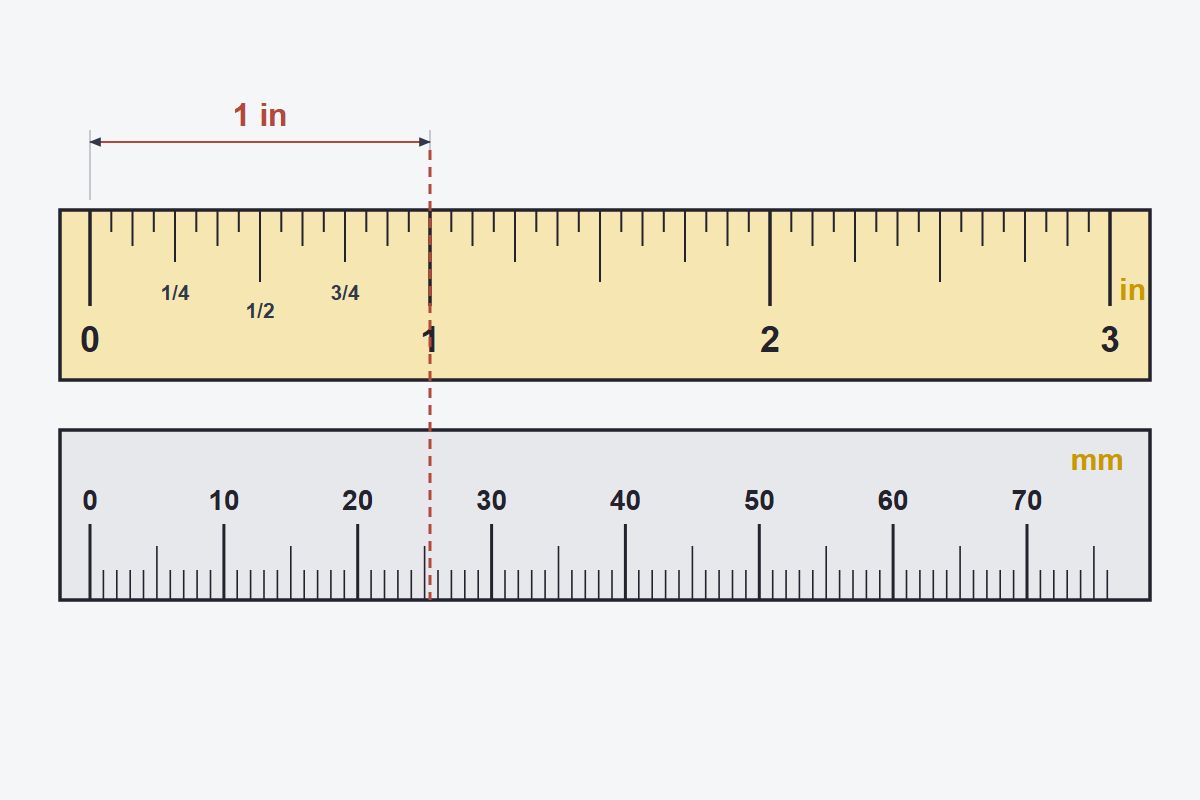
Pasar de pulgadas a milímetros es como cambiar plata con un tipo de cambio fijo: 25,4 exactos, sin punta compradora ni vendedora. En la Argentina debe ser el único que no se movió en más de sesenta años. Vale exactamente eso desde 1959, por acuerdo internacional, y la industria ya trabajaba así desde los años treinta.
La primera tabla trae las 64 fracciones de la primera pulgada, con su decimal y sus milímetros. La segunda, las pulgadas enteras. El conversor hace las dos cuentas y busca la fracción más cercana a una medida en milímetros.
| Fracción in | Decimal in | Milímetros mm |
|---|---|---|
| 1/64 | 0,015625 | 0,397 |
| 1/32 | 0,031250 | 0,794 |
| 3/64 | 0,046875 | 1,191 |
| 1/16 | 0,062500 | 1,588 |
| 5/64 | 0,078125 | 1,984 |
| 3/32 | 0,093750 | 2,381 |
| 7/64 | 0,109375 | 2,778 |
| 1/8 | 0,125000 | 3,175 |
| 9/64 | 0,140625 | 3,572 |
| 5/32 | 0,156250 | 3,969 |
| 11/64 | 0,171875 | 4,366 |
| 3/16 | 0,187500 | 4,763 |
| 13/64 | 0,203125 | 5,159 |
| 7/32 | 0,218750 | 5,556 |
| 15/64 | 0,234375 | 5,953 |
| 1/4 | 0,250000 | 6,350 |
| 17/64 | 0,265625 | 6,747 |
| 9/32 | 0,281250 | 7,144 |
| 19/64 | 0,296875 | 7,541 |
| 5/16 | 0,312500 | 7,938 |
| 21/64 | 0,328125 | 8,334 |
| 11/32 | 0,343750 | 8,731 |
| 23/64 | 0,359375 | 9,128 |
| 3/8 | 0,375000 | 9,525 |
| 25/64 | 0,390625 | 9,922 |
| 13/32 | 0,406250 | 10,319 |
| 27/64 | 0,421875 | 10,716 |
| 7/16 | 0,437500 | 11,113 |
| 29/64 | 0,453125 | 11,509 |
| 15/32 | 0,468750 | 11,906 |
| 31/64 | 0,484375 | 12,303 |
| 1/2 | 0,500000 | 12,700 |
| 33/64 | 0,515625 | 13,097 |
| 17/32 | 0,531250 | 13,494 |
| 35/64 | 0,546875 | 13,891 |
| 9/16 | 0,562500 | 14,288 |
| 37/64 | 0,578125 | 14,684 |
| 19/32 | 0,593750 | 15,081 |
| 39/64 | 0,609375 | 15,478 |
| 5/8 | 0,625000 | 15,875 |
| 41/64 | 0,640625 | 16,272 |
| 21/32 | 0,656250 | 16,669 |
| 43/64 | 0,671875 | 17,066 |
| 11/16 | 0,687500 | 17,463 |
| 45/64 | 0,703125 | 17,859 |
| 23/32 | 0,718750 | 18,256 |
| 47/64 | 0,734375 | 18,653 |
| 3/4 | 0,750000 | 19,050 |
| 49/64 | 0,765625 | 19,447 |
| 25/32 | 0,781250 | 19,844 |
| 51/64 | 0,796875 | 20,241 |
| 13/16 | 0,812500 | 20,638 |
| 53/64 | 0,828125 | 21,034 |
| 27/32 | 0,843750 | 21,431 |
| 55/64 | 0,859375 | 21,828 |
| 7/8 | 0,875000 | 22,225 |
| 57/64 | 0,890625 | 22,622 |
| 29/32 | 0,906250 | 23,019 |
| 59/64 | 0,921875 | 23,416 |
| 15/16 | 0,937500 | 23,813 |
| 61/64 | 0,953125 | 24,209 |
| 31/32 | 0,968750 | 24,606 |
| 63/64 | 0,984375 | 25,003 |
| 1 | 1,000000 | 25,400 |
| Pulgadas in | Milímetros mm | Centímetros cm |
|---|---|---|
| 1 | 25,4 | 2,54 |
| 2 | 50,8 | 5,08 |
| 3 | 76,2 | 7,62 |
| 4 | 101,6 | 10,16 |
| 5 | 127,0 | 12,70 |
| 6 | 152,4 | 15,24 |
| 7 | 177,8 | 17,78 |
| 8 | 203,2 | 20,32 |
| 9 | 228,6 | 22,86 |
| 10 | 254,0 | 25,40 |
| 11 | 279,4 | 27,94 |
| 12 | 304,8 | 30,48 |
| 14 | 355,6 | 35,56 |
| 16 | 406,4 | 40,64 |
| 18 | 457,2 | 45,72 |
| 20 | 508,0 | 50,80 |
| 24 | 609,6 | 60,96 |
| 30 | 762,0 | 76,20 |
| 36 | 914,4 | 91,44 |
| 48 | 1219,2 | 121,92 |
Primero hay que saber en qué sistema nació la pieza. Para la ley argentina de metrología, la 19.511, la unidad es el metro y la pulgada no figura, pero sigue viva como designación comercial de caños y roscas. En el taller conviven los dos: los perfiles europeos en milímetros, los espesores de chapa gruesa, muchos bulones y los caños en pulgadas. Un buen indicio es el número que da la medición: si un eje da 19,05 mm, nadie lo diseñó con ese número, es uno de 3/4. Si da 20,00 mm, es métrico. Y con los caños no se convierte nada: un caño de 2 pulgadas mide 60,3 mm por fuera, porque esa medida es un nombre, como explicamos en la tabla de caños por schedule.
Para roscas, el calibre no alcanza: hay que usar un peine, porque una rosca en pulgadas y una métrica de diámetro parecido se agarran dos vueltas y después se arruinan. Lo vemos en bulones estructurales y en pernos de anclaje. Las chapas finas son otra historia: se piden por calibre, que tampoco es una medida, como contamos en calibres de chapa.
La cuenta es multiplicar por 25,4, y el único riesgo es el redondeo. 1/4 de pulgada son 6,35 mm, y redondear a 6 ya es otra medida: en un agujero con ajuste, ese tercio de milímetro decide si entra o no. A ojímetro se puede pensar un presupuesto, pero un plano no. En los planos norteamericanos la tolerancia suele venir en milésimas de pulgada: 0,005 in son 0,127 mm, y escribirlo como 0,1 mm la deja más cerrada de lo que pidió el que dibujó.
Para pasar una fracción a mano se divide arriba por abajo y se multiplica por 25,4: 5/16 son 0,3125 pulgadas y 7,9375 mm. Al revés, para saber qué fracción es una medida, se dividen los milímetros por 25,4, se multiplica por 64 y se redondea: 12 mm dan 30,2 sesenta y cuatroavos, o sea 15/32 con una diferencia de 0,09 mm.
Conviene dejar escrita la unidad original y la convertida, con la cantidad de decimales que importa. «3/8 (9,53 mm)» se entiende en cualquier lado. Si la pieza tiene tolerancia, se escribe en la unidad en que se va a medir, porque los redondeos de la conversión pueden comerse el margen, como explicamos en las tolerancias de plegado.
El mejor consejo es el más aburrido: un plano, una sola unidad. Cuando hay que mezclar, las dos a la vista. Ese paréntesis ahorra más disgustos que cualquier conversor.
Lo fabricamos respetando la unidad y las tolerancias del plano.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
