31 de octubre de 2026 · Indumor
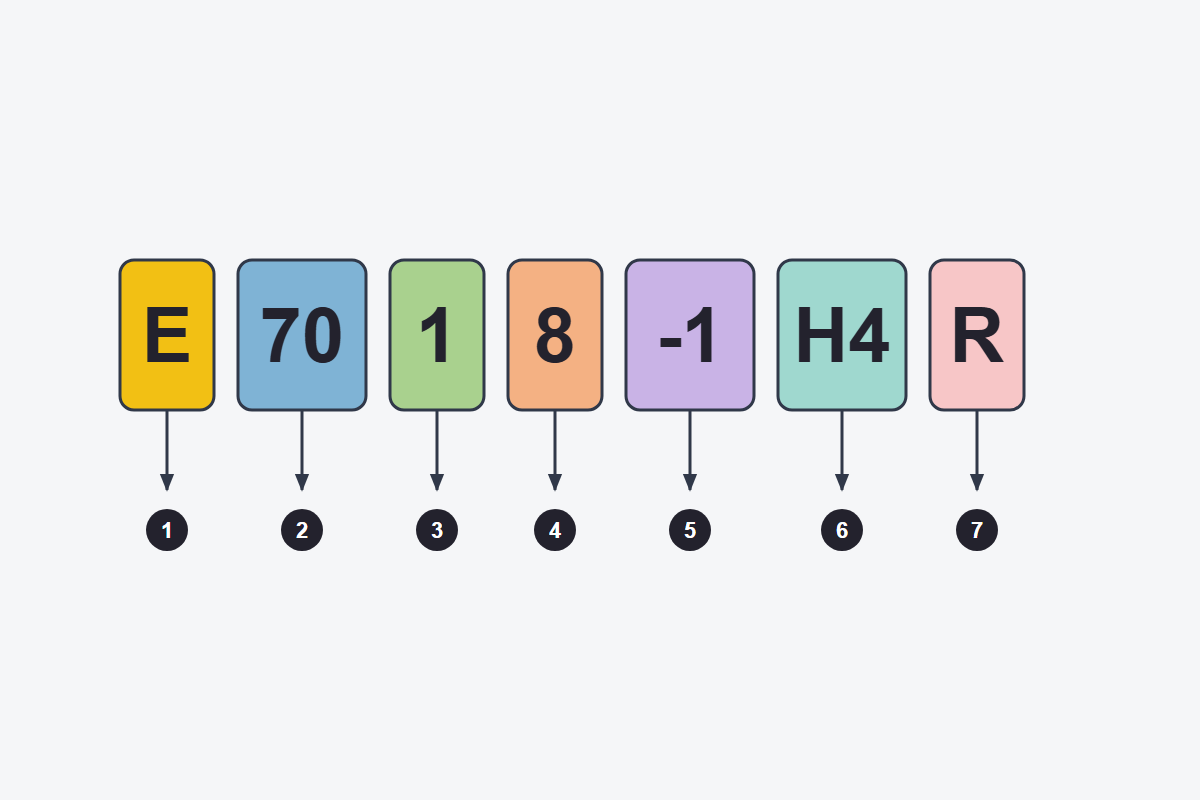
La designación E7018-1 H4R desarmada: E electrodo, 70 resistencia mínima a la tracción en miles de libras por pulgada cuadrada, 1 posición, 8 revestimiento y corriente, -1 tenacidad mejorada, H4 hidrógeno difusible máximo, R resistente a la humedad.
El 70 de un E7018 quiere decir 70.000 libras por pulgada cuadrada, unos 480 megapascales de resistencia mínima a la tracción del metal depositado. Es decir, el cordón queda en general más resistente que el acero estructural común que une. Toda esa información, y bastante más, entra en cuatro cifras y un par de letras. Esta lección las recorre pregunta por pregunta.
De la AWS A5.1, la especificación norteamericana de electrodos revestidos para acero al carbono, que es la que aparece en casi todos los envases que se venden en la Argentina. Los aceros de baja aleación tienen la suya, la A5.5, y los inoxidables, la A5.4. La norma internacional equivalente es la ISO 2560, que viene más abajo.
La E indica que es un electrodo para soldadura por arco. Los dos números siguientes son la resistencia mínima a la tracción del metal depositado, en miles de libras por pulgada cuadrada: 60 significa unos 415 MPa y 70, unos 480 MPa. En los electrodos de mayor resistencia, de la A5.5, ese número pasa a tener tres cifras, como en un E11018.
La posición en la que puede soldar. Un 1 quiere decir todas las posiciones; un 2, solo plana y filete horizontal; un 4, plana, horizontal, sobre cabeza y vertical descendente. Un E7024 es entonces un electrodo para rellenar en plano, y no tiene sentido llevarlo a una vertical.
El cuarto número, leído junto con el tercero, dice el tipo de revestimiento y la corriente que admite. Los que más se ven:
Por eso el E6010 y el E6011 son primos que se diferencian en la corriente: el segundo anda con un transformador de alterna y el primero no. ¿Y por qué el E7018 es el electrodo de las estructuras? Porque junta todo lo que pide una unión exigida: 70 de resistencia, todas las posiciones y un revestimiento de bajo hidrógeno.
Después del guion vienen los extras. Un -1 indica tenacidad mejorada: el E7018 común garantiza 27 J de impacto a −29 °C y el E7018-1, a −46 °C. La H con un número es el hidrógeno difusible máximo del metal depositado, en mililitros por cada 100 gramos: H4, H8 o H16. Cuanto más bajo, menos riesgo de fisura por hidrógeno. La R indica que el revestimiento resiste mejor la absorción de humedad, y por eso esos electrodos aguantan más tiempo fuera del horno. En los de baja aleación aparecen sufijos de composición, como A1 (con molibdeno) o C1 (con níquel).
Tiene dos sistemas. El B se parece al de la AWS, con números como E4918, donde el 49 es la resistencia a la tracción en decenas de megapascales. El A ordena las cosas de otra manera. En un E 42 3 B 32 H5, el 42 es el límite de fluencia mínimo, 420 MPa; el 3 dice que el metal absorbe 47 J de impacto a −30 °C; la B, que el revestimiento es básico; el 3 siguiente, el rendimiento y el tipo de corriente; el 2, las posiciones, todas menos la vertical descendente; y H5, el hidrógeno máximo. Un E7018 equivale más o menos a un E 42 de la ISO, aunque la correspondencia exacta depende de cada electrodo y hay que mirarla en su ficha.
Van por la AWS A5.4 y se leen distinto. En un E308L-16, el 308 es la aleación del metal depositado, con unos 19 % de cromo y 9 % de níquel para soldar el AISI 304; la L indica bajo carbono, que evita la corrosión en la zona del cordón; y el 16, el revestimiento: rutílico, para alterna o continua al positivo. Un -15 sería básico y solo de continua, y un -17, una variante del rutílico con más sílice, que moja mejor y deja cordones más planos.
La AWS A5.5 agrega una letra y un número al final para la aleación. Un E8018-B2 lleva cromo y molibdeno y se usa en cañerías que trabajan calientes, como las de vapor; un E8018-C1 lleva níquel para trabajar a baja temperatura; un E7018-A1, medio por ciento de molibdeno; y los que terminan en M responden a especificaciones militares de alta resistencia, como el E11018-M. Si el pliego pide uno de estos, no se reemplaza por un E7018 aunque se parezcan en la caja.
Los diámetros nacieron en pulgadas: 3/32 son 2,4 mm, aunque en el mercado aparece como 2,5; 1/8 son 3,2 mm; 5/32, 4 mm; y 3/16, unos 4,8 mm, que se vende como 5. Los largos más comunes son de 350 y 450 mm, las 14 y 18 pulgadas de origen.
Una G, como en un E8018-G, indica una composición que no está tabulada en la norma: el electrodo cumple la resistencia y la tenacidad que declara, pero la química es la de su ficha técnica. Sirve, siempre que se lea qué garantiza.
Porque la norma fija mínimos y rangos, no una receta. Cada fabricante tiene su revestimiento, y con él cambian el encendido, el arco y la escoria. Por eso un soldador se acostumbra a una marca y le cuesta cambiar, y por eso un procedimiento que pide un E7018 admite cualquiera que cumpla la clasificación, salvo que el pliego diga otra cosa.
La clasificación completa, con sus sufijos; la corriente y la polaridad recomendadas; el rango de amperaje por diámetro, que el fabricante indica para cada uno; y, en los básicos, las condiciones de almacenamiento y de resecado. Esa información manda sobre cualquier tabla general, incluida la del apéndice de este curso.
Pensá la respuesta antes de abrirla.
La resistencia mínima a la tracción del metal depositado: 70.000 libras por pulgada cuadrada, unos 480 MPa.
Solo en plana y en filete horizontal: lo dice el 2 de la tercera cifra.
Los dos son celulósicos, pero el E6010 solo trabaja en continua al positivo y el E6011 admite también alterna.
Que el metal depositado tiene como máximo 4 ml de hidrógeno difusible por cada 100 g, lo que reduce el riesgo de fisura por hidrógeno.
Cotizamos con el electrodo que pide cada unión, en taller o en obra.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
