31 de octubre de 2026 · Indumor
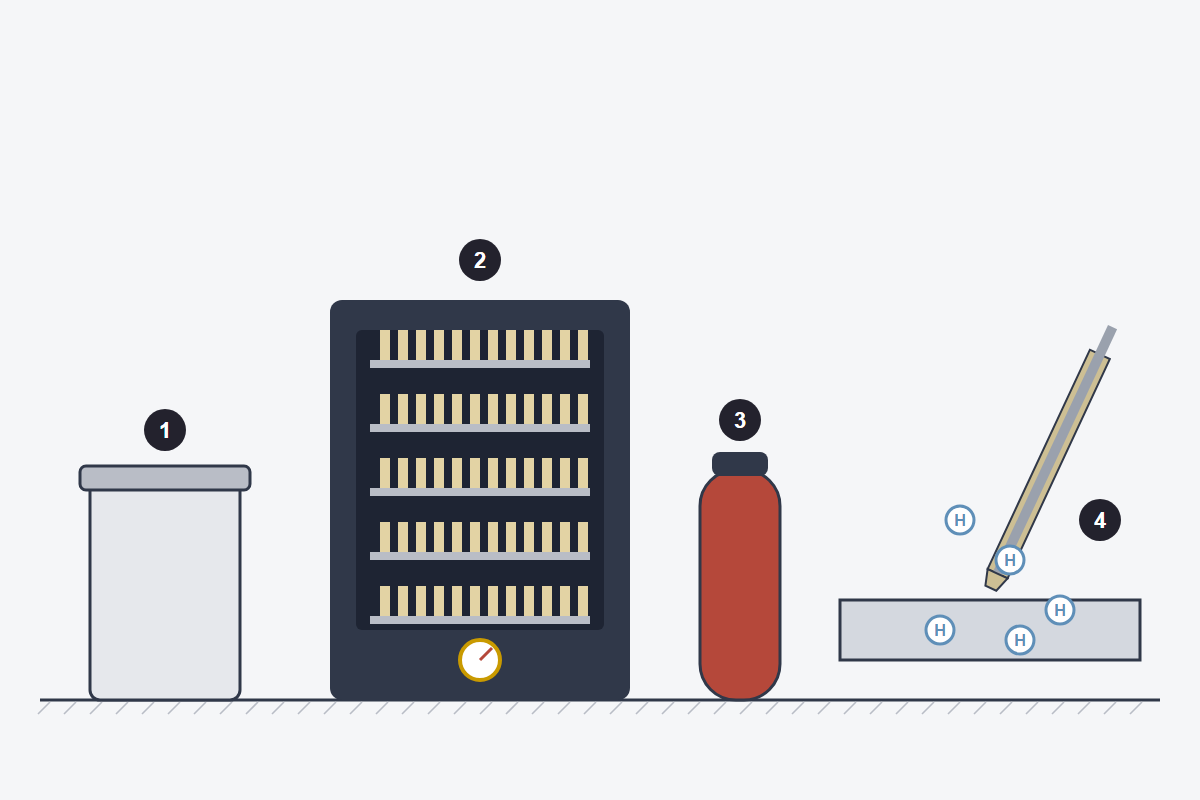
En el dibujo: 1 envase cerrado de fábrica, 2 horno de mantenimiento, 3 termo portátil junto al puesto, 4 el hidrógeno del revestimiento húmedo pasando al baño y a la zona afectada por el calor.
Un electrodo básico mojado es una fisura en potencia.
Suena exagerado hasta que se entiende de dónde sale el problema. El revestimiento de un básico, como el E7018, absorbe la humedad del aire. En el arco, el agua se descompone, el hidrógeno se disuelve en el baño y, al enfriarse, queda atrapado en el acero. Esta lección explica qué pasa después y cómo se evita.
El hidrógeno atrapado se mueve por el metal y se junta en los lugares donde el acero quedó duro y tensionado, sobre todo en la zona vecina al cordón. Si coinciden las tres cosas, hidrógeno, una microestructura dura y tensiones, aparece la fisura en frío. Lo traicionero es que puede tardar horas o días en aparecer, cuando la pieza ya pasó la inspección visual. Por eso, en aceros de alta resistencia, muchos procedimientos piden esperar un día o dos antes de inspeccionar. Los aceros comunes en espesores chicos toleran bastante; los de mayor resistencia, las piezas gruesas y las uniones rígidas, muy poco.
Los básicos vienen en latas o en envases al vacío, y mientras estén cerrados se conservan secos. Una vez abiertos, van a un horno de mantenimiento, que los guarda a más de 120 °C, y de ahí salen de a pocos. Al pie del puesto se usan termos portátiles que los mantienen calientes. El horno de mantenimiento queda encendido todo el tiempo, también el fin de semana si tiene electrodos adentro. Fuera del horno el tiempo corre: el código AWS D1.1, por ejemplo, permite hasta cuatro horas para un E70XX y menos para los de mayor resistencia, y algo más para los que llevan la R de resistentes a la humedad. El horno de electrodos no es para calentar la vianda, aunque en más de un taller cumpla las dos funciones.
Si un básico pasó más tiempo del permitido afuera o se mojó, se reseca a alta temperatura, en general entre 260 y 430 °C durante una o dos horas, según lo que indique el fabricante en el envase. Muchos procedimientos permiten hacerlo una sola vez. El horno de resecado no es el de mantenimiento: llega a temperaturas mucho más altas y se carga por tandas, con los electrodos en capas finas para que el calor llegue parejo. Un electrodo con el revestimiento agrietado, despegado o que se mojó de verdad no se recupera: se descarta.
Un básico que tomó humedad avisa, aunque no siempre a tiempo. El arco suena más áspero y chisporrotea, aparecen poros sobre todo al encender, y a veces sale un vapor visible del revestimiento al calentarse. Si el revestimiento se ampolla, se agrieta o se desprende, el electrodo no tiene arreglo. El problema es que la humedad que alcanza para fisurar un acero de alta resistencia no siempre se nota en el cordón: por eso se controla el tiempo fuera del horno y no se confía en la vista. Un básico expuesto al aire húmedo de un taller puede tomar en pocas horas la humedad suficiente para dejar de ser de bajo hidrógeno.
En una obra con procedimiento, el horno tiene su planilla: la temperatura se anota y la lata que se abre lleva escrita la hora. El soldador retira solo lo que va a usar en las horas permitidas, en su termo, y lo que sobra vuelve al horno antes de vencer el plazo. Un electrodo resecado se marca para no resecarlo dos veces. Hay envases al vacío pensados para usarse sin resecar al abrirlos, dentro del tiempo que indica el fabricante, y simplifican mucho el trabajo en obra.
Cuando el riesgo de fisura es alto, el control sigue después de soldar. El precalentamiento ayuda porque la pieza se enfría más despacio, la zona del cordón queda menos dura y el hidrógeno tiene tiempo de escapar. Algunos procedimientos agregan un postcalentamiento: mantener la unión caliente durante un rato después de terminar, para que el hidrógeno salga antes de que la pieza llegue a temperatura ambiente, que es cuando la fisura aparece.
Los rutílicos se guardan en un lugar seco y templado, y no van al horno de los básicos: si se mojaron mucho, se secan a baja temperatura, como indica el fabricante. Los celulósicos, como el E6010, necesitan conservar algo de humedad en el revestimiento para quemarse bien, así que tampoco se secan en horno. Mezclar las tres familias en el mismo estante es pedir problemas.
Cuando abras la próxima lata de básicos, anotá la hora en la tapa con un fibrón. Es el control más barato que existe contra la fisura por hidrógeno. Para seguir: qué hace el revestimiento, los defectos de soldadura y cómo los encara la soldadura de Indumor.
Pensá la respuesta antes de abrirla.
Hidrógeno en el metal, una microestructura dura en la zona del cordón y tensiones.
A más de 120 °C, en un horno de mantenimiento.
Hasta cuatro horas; menos para los de mayor resistencia y algo más para los que llevan la R.
Porque necesitan algo de humedad en el revestimiento para quemarse bien.
Trabajamos aceros de mayor resistencia con el procedimiento que piden.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
