31 de octubre de 2026 · Indumor
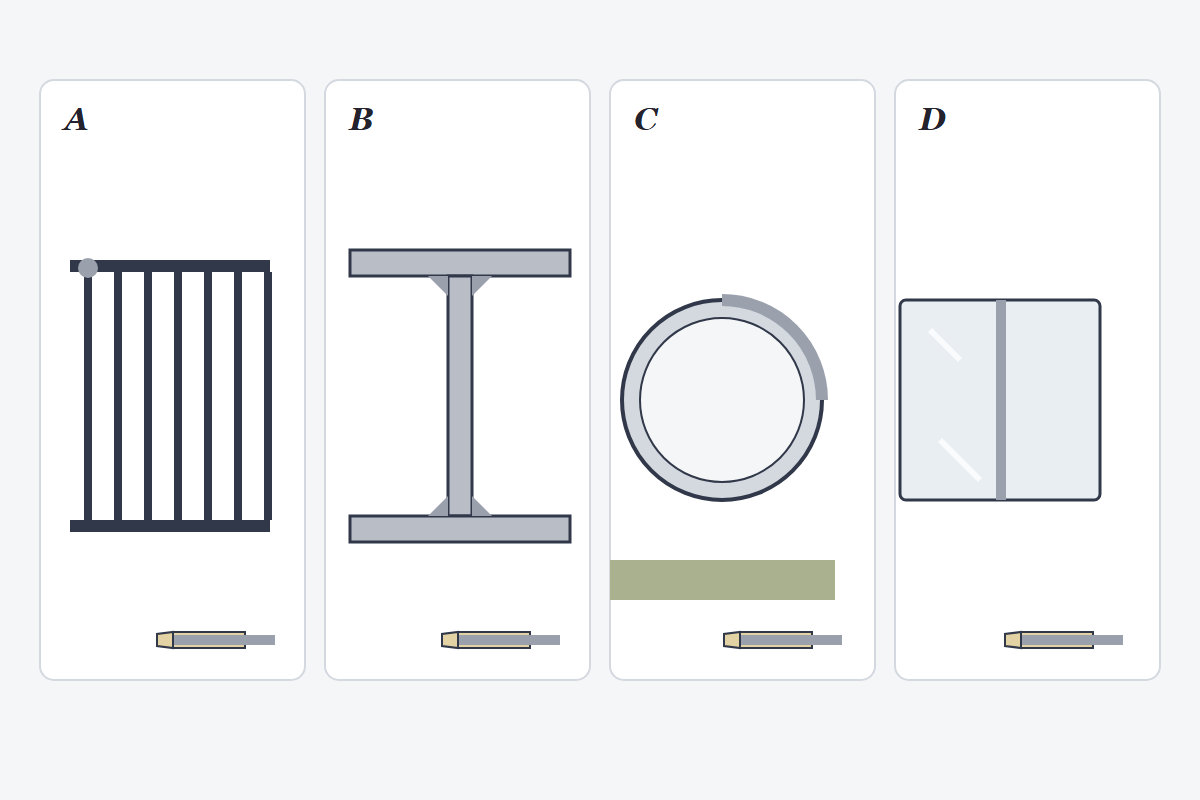
A herrería y chapa fina. B estructura de acero. C raíz de cañería en el campo. D inoxidable.
Electrodo de uso general: el que sirve para casi todo y no es el mejor para casi nada. La definición vale para el E6013, el más vendido de cualquier ferretería, y explica por qué en un taller metalúrgico conviven por lo menos tres o cuatro electrodos distintos.
Para herrería liviana, rejas, chapa fina y soportes que no cargan nada importante, el rutílico E6013 de 2,5 mm anda bárbaro: enciende fácil, funciona con un transformador de alterna, deja un cordón prolijo y la escoria sale sola. El problema aparece cuando se lo lleva adonde no corresponde.
Para estructura de acero común, uniones de montaje, columnas, vigas y cartelas, el básico E7018, de 3,2 o 4 mm, bien seco. Cuando el acero es de mayor resistencia, como un S355 o un A572 grado 50, cuando el espesor es grande o la pieza va a trabajar al frío o con cargas que se repiten, como una viga de puente grúa, conviene un E7018-1 con hidrógeno bajo, H4 o H8, y respetar el precalentamiento que pida el procedimiento.
En las cañerías del campo manda otra escuela. La raíz y la pasada en caliente se hacen con celulósicos como el E6010, en continua y muchas veces en vertical descendente, y el relleno sigue con celulósicos de mayor resistencia o con básicos, según el procedimiento de la obra. Para mantenimiento sobre superficies sucias u oxidadas, donde no se puede limpiar bien, el E6011 es el que mejor se defiende, y además trabaja en alterna.
Para rellenar filetes largos en plano, en producción, el E7024 con polvo de hierro deposita mucho más por electrodo. En inoxidable, el electrodo sigue al acero: E308L para un AISI 304 y E316L para un 316. Para unir acero al carbono con inoxidable, el E309L, que admite la mezcla de los dos sin fisurar. Y para fundición o recargues duros hay electrodos especiales, que son otro mundo.
Quedan dos casos que conviene tener en la cabeza. Los aceros patinables, que se dejan sin pintar y forman una capa de óxido protectora, piden electrodos con cobre y níquel que acompañen esa resistencia a la intemperie y el color. Y los aceros templables, como los de ejes y piezas de máquinas, se sueldan con básicos de mayor resistencia y con el precalentamiento que indique el procedimiento, porque de lo contrario la zona del cordón queda dura y fisura.
Ante la duda, la regla es mirar el pliego: si pide un electrodo, se usa ese; si no dice nada, se elige por el acero más exigente de la unión, nunca por el más cómodo.
El error más caro es usar el electrodo cómodo en la unión exigida: un E6013 en una viga de puente grúa o en una ménsula que carga una grúa. El cordón queda lindo y la fisura llega meses después.
Si nos encargás una obra, el cómputo de consumibles con los electrodos de cada unión va incluido en la cotización, sin costo. Para seguir leyendo:
Pensá la respuesta antes de abrirla.
Un básico E7018, bien seco, de 3,2 o 4 mm.
En general con un celulósico como el E6010, en continua y muchas veces en vertical descendente.
El E309L, que admite la mezcla de los dos metales sin fisurar.
Porque el rutílico aporta más hidrógeno y menos tenacidad: en una unión exigida y con cargas que se repiten puede fisurar con el tiempo.
El cómputo de consumibles va incluido en la cotización.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
