31 de octubre de 2026 · Indumor
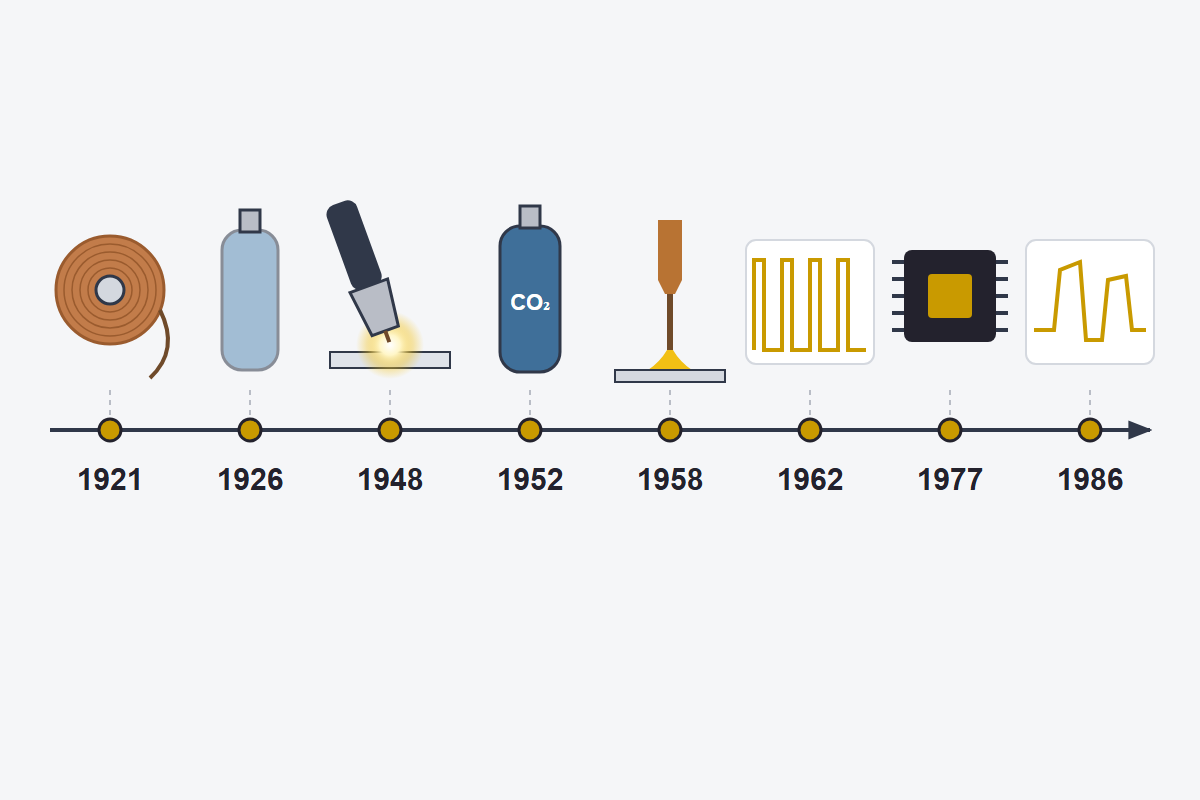
1921 alambre continuo sin gas · 1926 arco en helio y en argón · 1948 la MIG, para aluminio · 1952 el CO₂ · 1958 el cortocircuito · 1962 el pulsado · 1977 el sinérgico · 1986 el cortocircuito controlado.
El proceso que hoy suelda más acero que ningún otro no nació para el acero. La primera solicitud de patente de lo que después se llamó MIG, presentada en los Estados Unidos el 28 de julio de 1948, era para soldar aluminio: así se titularon las patentes que salieron de ella en Europa. El acero llegó después, y tardó bastante más de lo que suele contarse.
La idea de fondo era vieja. En julio de 1921, Paul O. Noble, de General Electric, pidió la patente de un aparato que sacaba un alambre desnudo de un carrete y lo llevaba por un tubo flexible hasta una pistola de mano o un carro automático. El motor que lo empujaba se gobernaba con la tensión del arco, para que el largo del arco no cambiara. Se la concedieron en 1924. Muchas historias lo llaman «Nobel» y lo ubican en 1920, pero la patente dice Noble. Le faltaba algo decisivo: el arco trabajaba al aire.
En junio de 1926, dos ingenieros de la misma empresa pidieron patentes casi gemelas. Henry M. Hobart propuso envolver el arco en helio, para dejar afuera el oxígeno y el nitrógeno a los que culpaba de las soldaduras frágiles, y anotó que el helio, más liviano que el aire, ayudaba a soldar sobre la cabeza. Philip K. Devers propuso argón y observó que con unos 20 voltios alcanzaba para encender y mantener el arco. Otro colega, Peter P. Alexander, había pedido en 1924 una patente con el arco envuelto en hidrógeno, y contó en ella que también probó el CO₂ y que esas uniones salieron frágiles, peores que las hechas al aire. Las tres patentes se concedieron el mismo día, el 4 de febrero de 1930.
¿Por qué, si en los papeles estaba casi todo, pasaron veinte años hasta que alguien soldara así en una fábrica? Porque el helio y el argón eran caros, y porque desde los años treinta los electrodos revestidos daban soldaduras cada vez mejores con un equipo mucho más simple. En 1933, Porter H. Brace, de Westinghouse, pidió la patente de un cabezal automático que alimentaba un electrodo consumible bajo gas inerte, y hasta sugería mezclar el gas con oxígeno o nitrógeno para abaratarlo. Es el antecedente patentado más parecido a la MIG. El gas inerte encontró su lugar recién en la Segunda Guerra, con un electrodo de tungsteno: el TIG que se patentó en 1942 para soldar el magnesio de los aviones.
El salto llegó en 1948, en el Battelle Memorial Institute de Columbus, Ohio, con el patrocinio de Air Reduction Company, una empresa de gases industriales. Era la idea del TIG, un arco protegido por gas inerte, pero con un alambre consumible que avanzaba solo en lugar del tungsteno. La patente estadounidense que se considera la base del proceso, la 2.504.868, se pidió en enero de 1949 a nombre de Albert Muller, Glenn J. Gibson y Nelson E. Anderson, y se concedió en abril de 1950. Describe un alambre desnudo bajo argón o helio, con el alambre al positivo, avanzando a por lo menos dos metros y medio por minuto y con una corriente tan concentrada, unos 80 amperes por milímetro cuadrado, que el metal cruzaba el arco como un chorro de gotas finas. Era spray, y era caro. Por eso el proceso empezó por el aluminio grueso y los metales no ferrosos, donde no había nada tan bueno. Air Reduction vendía su versión como Aircomatic, mientras la competencia llamaba a la suya Sigma: eran nombres rivales de la misma época. El que quedó en los talleres fue otro, MIG, por metal inert gas.
Para el acero hacía falta un gas barato. Un camino fue el argón con un poco de oxígeno, y en 1958 una patente de Air Reduction ya prefería argón con alrededor de 1 % de oxígeno para soldar acero dulce en spray. El otro camino vino de Moscú. K. V. Lyubavsky y N. M. Novozhilov, del Instituto Central de Investigación de Tecnología de Construcción de Máquinas, demostraron que se podía soldar acero con alambre bajo CO₂. Su certificado de autor es del 2 de febrero de 1952 y el artículo salió en 1953, que es la fecha que usan las historias occidentales; en Occidente el método se adoptó recién a fines de esa década. Soldaron aceros de bajo carbono con alambres desoxidados con manganeso y silicio, la misma receta que hoy llevan los alambres para MAG, y fracasaron con el inoxidable, porque el gas les quemaba los aleantes. El gas que había arruinado las pruebas de Alexander se volvió el más barato del taller, a condición de que el alambre trajera sus desoxidantes. El nombre MAG, metal con gas activo, viene de la nomenclatura alemana: la norma DIN 1910-4 separaba el MAG con CO₂ del MAG con mezcla.
Faltaba la chapa fina. El spray necesitaba mucha corriente y un baño grande que solo se sostenía en plano. A fines de 1958 y principios de 1959 aparecieron en los Estados Unidos las variantes por cortocircuito, con nombres como short arc o dip transfer: alambre de 0,9 mm, poca corriente y el metal pasando al baño en cada contacto, con un baño chico que se podía llevar en cualquier posición. Una patente pedida en 1960 por la división de gases de un grupo químico estadounidense protegía una fuente con pendiente regulable y una inductancia variable para el cortocircuito, la antecesora de la perilla que hoy trae cualquier máquina. Una revisión ucraniana sostiene que en la Unión Soviética se soldaba con alambre fino y cortocircuito desde 1956; las fuentes no coinciden. Casi al mismo tiempo nacieron los alambres tubulares. Arthur A. Bernard, de National Cylinder Gas, en Chicago, pidió en 1953 la patente de un alambre hueco relleno de polvo, y en 1956 dos ingenieros de un fabricante estadounidense de equipos de soldadura pidieron la del alambre que genera su propia protección, concedida en 1959. Es el que hoy se lleva a las obras con viento.
El 1 de agosto de 1962, James C. Needham, de la British Welding Research Association, en Saffron Walden, presentó en el Reino Unido la idea del arco pulsado: una corriente de base que solo mantiene el arco y pulsos por encima del umbral del spray, para tener gotas finas con una corriente media baja. Las fuentes soviéticas reclaman ensayos parecidos desde 1953. Las primeras fuentes pulsadas comerciales eran difíciles de regular, y la solución llegó en 1977 con un informe del mismo instituto, ya llamado TWI, firmado por M. Amin y P. V. C. Watkins: atar la frecuencia, la duración y la amplitud del pulso a la velocidad del alambre, para que todo se ajustara solo. Lo llamaron sinérgico. En 1981 Amin pasó el control a un microprocesador, y en 1990 el TWI ya evaluaba cinco fuentes sinérgicas comerciales. En 1986 un fabricante estadounidense pidió la patente de una fuente que baja la corriente justo antes de que se corte el puente de metal en cada cortocircuito, para casi no salpicar, y hacia 2004 un fabricante austríaco presentó un proceso en el que el alambre, además, retrocede.
Los robots siguieron el mismo camino. El primer robot industrial, instalado en 1961 en una planta de General Motors, no soldaba: movía piezas de fundición. Los de soldadura por puntos llegaron a las líneas de carrocerías desde 1969, y los de soldadura por arco se difundieron hacia mediados de los ochenta. Hoy, según la Agencia Internacional de Investigación sobre el Cáncer, que estudió el proceso por sus humos, la soldadura con alambre y gas es la más común de la industria.
Casi todo lo de esta historia sigue en una máquina de taller. El alambre que empuja un motor es el de Noble; la mezcla de argón y CO₂, el punto de encuentro entre Battelle y Moscú; la perilla de inductancia, la del cortocircuito de 1959; y el programa que propone la tensión cuando se elige la velocidad del alambre, el informe de 1977. Lo que en 1948 era un proceso caro para aluminio grueso hoy suelda las vigas y los tanques de cualquier taller de estructuras, incluido el de Indumor. Si tenés algo para soldar, pedinos precio desde la franja de abajo. Para seguir: los modos de transferencia, de dónde salen el argón y el CO₂ y la historia de la soldadura eléctrica.
Fuentes: patentes US 1.508.711 (Noble), US 1.746.207 (Alexander), US 1.746.081 (Hobart), US 1.746.191 (Devers), US 2.053.417 (Brace), GB 659.015 y DE 977.411 (Air Reduction), US 2.504.868 (Muller, Gibson y Anderson), US 2.916.601 (Lesnewich), US 3.054.884, US 2.785.285 (Bernard), US 2.909.778, US 3.249.735 (Needham) y US 4.717.807; TWI, informes 46/1977, 166/1981, 410/1990 y 418/1990, y cronología de la soldadura; A. P. Litvinov, The Paton Welding Journal (2008 y 2009); A. Pocica, Biuletyn Instytutu Spawalnictwa (2019); H. B. Cary, Modern Welding Technology; IARC, Monografía 118 (2018); DIN 1910-4.
Pensá la respuesta antes de abrirla.
Para el aluminio. El gas inerte era caro y el proceso empezó por el aluminio grueso y los metales no ferrosos.
El gas de protección: el alambre avanzaba solo, regulado por la tensión del arco, pero el arco trabajaba al aire.
K. V. Lyubavsky y N. M. Novozhilov, en Moscú: certificado de autor de 1952 y artículo de 1953.
La idea sinérgica: atar los parámetros del pulso a la velocidad del alambre para que la fuente se ajuste sola, el origen de las máquinas de una sola perilla.
Setenta y tantos años después de Battelle, soldamos con MIG-MAG en nuestro taller de Córdoba.
© Indumor 2010–2026 — Fabricaciones metálicas industriales, Córdoba, Argentina
